Токарная обработка нержавеющей стали: выбор пластины, геометрии и режимов резания
Содержание:
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту
Компания:
Ай Машин Технолоджи
Токарная обработка нержавеющей стали: выбор пластины, геометрии и режимов резания
02.10.2026
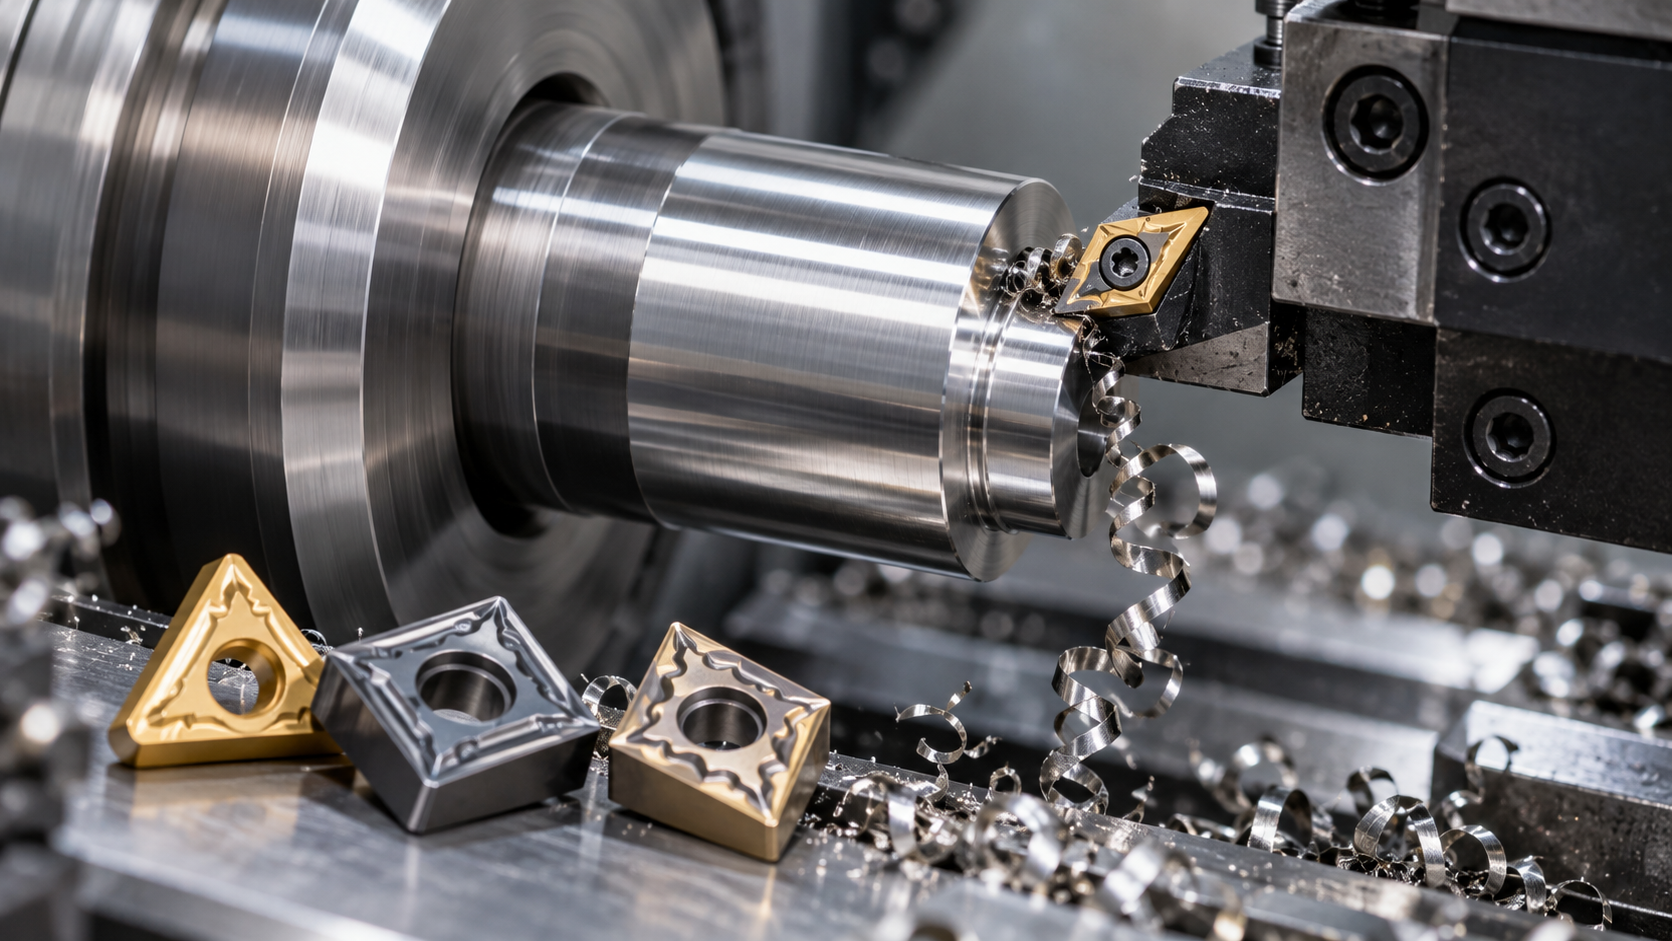
Обработка нержавеющих сталей на токарных станках проходит сложнее, чем обработка углеродистых марок. Причина — комплекс физико-механических свойств: высокая вязкость, низкая теплопроводность и активное деформационное упрочнение в зоне контакта с инструментом. Эти особенности заставляют пересматривать подходы к оснастке, геометрическим параметрам пластин и режимным показателям. В этой статье рассмотрим практические аспекты: подбор инструментальных решений, расчет режимов, применение СОЖ и устранение типичных дефектов.
Особенности токарной обработки нержавеющей стали
Свойства нержавеющих сплавов жестко ограничивают процесс резания. В отличие от конструкционных сталей, при работе с нержавеющей сталью приходится учитывать сразу несколько неблагоприятных факторов, каждый из которых может стать причиной брака или поломки инструмента. Рассмотрим их последовательно.
Низкая теплопроводность и перегрев режущей кромки
У нержавеющих сталей коэффициент теплопроводности существенно ниже, чем у обычных углеродистых аналогов. Это означает, что тепловая энергия, генерируемая в зоне резания, хуже рассеивается через тело заготовки и отходящую стружку.
Значительная тепловая нагрузка приходится на режущую кромку. Результат — перегрев пластины, падение твердости, активизация диффузионных процессов и ускоренный износ. В критических ситуациях кромка деформируется или разрушается.
Именно по этой причине при обработке нержавейки на первый план выходят пластины с термостойкими покрытиями и грамотно организованное охлаждение. Покрытия на основе TiAlN или AlTiN, нанесенные методом PVD, повышают термостойкость и износостойкость режущей кромки. Без правильно подобранного покрытия стойкость инструмента может существенно снижаться.
Наклеп и деформационное упрочнение
Наибольшую проблему при точении нержавейки представляет собой наклеп. Под действием высоких контактных напряжений поверхностный слой заготовки активно упрочняется — твердость может существенно возрасти по сравнению с исходной. Опасность заключается в том, что если очередной проход снимает слой тоньше, чем глубина наклепанной зоны, резец начинает взаимодействовать с уже упрочненным материалом. Это вызывает резкое увеличение сил резания, перегрузку инструмента и сколы кромки.
Чтобы минимизировать негативные последствия, применяют режущий инструмент с положительным передним углом и острой режущей кромкой. Глубину резания на всех этапах назначают с запасом — она должна перекрывать толщину наклепанного слоя. Следует избегать холостых проходов без съема металла: они усиливают упрочнение поверхности и ухудшают условия последующей обработки.
Налипание материала и образование нароста
Аустенитные нержавеющие стали отличаются высокой вязкостью, что провоцирует интенсивное налипание обрабатываемого материала на переднюю поверхность токарной пластины. Со временем на кромке формируется нарост, который периодически отрывается, увлекая за собой фрагменты твердого сплава или покрытия. Последствия — микросколы, ухудшение параметров шероховатости и нестабильность геометрических размеров детали.
Снизить вероятность нароста можно несколькими способами. Острые кромки уменьшают площадь контакта и снижают адгезию. Специализированные стружколомы обеспечивают более интенсивную деформацию стружки, что также препятствует налипанию. Покрытия с низким коэффициентом трения создают антиадгезионный эффект. Обильная подача СОЖ в зону резания смывает частицы материала и охлаждает поверхность.
Образование длинной вязкой стружки
При точении нержавейки стружка часто плохо ломается и может тянуться сплошной лентой. Она наматывается на деталь и резец, создает травмоопасную ситуацию для оператора, увеличивает риск разрушения инструмента и портит обработанную поверхность. Помимо этого, длинная стружка может забивать механизмы токарного станка и вызывать аварийные остановки.
Контроль стружки достигается правильным подбором стружколома — специального профиля на передней поверхности пластины, который деформирует сходящую стружку, заставляя ее скручиваться и разламываться на короткие отрезки. Однако одного стружколома недостаточно. Форма стружки зависит и от режимных параметров — подачи и глубины. При малых подачах даже правильно подобранный стружколом может не сработать.
Марки нержавеющей стали и особенности их обрабатываемости
В зависимости от структуры и легирования нержавеющие стали делятся на несколько групп. Каждая группа предъявляет свои требования к оснастке и режимам. Без учета этих различий невозможно рассчитывать на эффективный результат.
Группа
Характерные марки
Особенности обработки
Аустенитные
AISI 304 (08Х18Н10), AISI 321 (12Х18Н10Т)
Наиболее проблемные. Повышенная вязкость, склонность к упрочнению и налипанию. Требуют максимально острого инструмента с положительной геометрией, интенсивного охлаждения и пониженных скоростей
Ферритные
AISI 430 (12Х17)
В отличие от аустенитных, менее вязкие. Обрабатываются легче, стружка дробится лучше. Склонность к наклепу выражена слабее
Мартенситные
AISI 410 (12Х13), AISI 420 (20Х13, 30Х13)
Отличаются высокой твердостью и прочностью, особенно в закаленном состоянии. Для их обработки нужны жесткие станки и износостойкий инструмент. В ряде случаев применима керамика
Дуплексные
SAF 2205 (08Х22Н6М2Т)
Сочетают высокую прочность с вязкостью. Считаются одними из самых сложных для токарной обработки. Требуют тщательного подбора пластин и режимов
Аустенитные марки встречаются чаще всего, поэтому основная масса рекомендаций ориентирована именно на них. Однако при переходе на ферритные или мартенситные стали режимы корректируют с учетом структуры, твердости и состояния конкретного материала.
Как выбрать инструмент и токарную пластину для нержавейки
Выбор инструмента для нержавейки требует особого внимания. Подходят далеко не все пластины, даже от известных производителей. Нужно учитывать материал сплава, геометрию, стружколом, покрытие и жесткость всей системы.
Материал и марка твердого сплава
Основа любой пластины — твердый сплав. Для обработки вязких аустенитных сталей оптимальны микрозернистые структуры с высокой прочностью и сопротивлением выкрашиванию. Мелкое зерно позволяет получить более острую кромку, что критично для снижения сил резания и предотвращения наклепа.
Для обработки нержавеющих сталей широко применяют пластины с PVD-покрытиями TiAlN и AlTiN. Они сочетают высокую твердость, износостойкость и низкий коэффициент трения. Для более абразивных марок применяют многослойные покрытия типа MTCVD-TiCN/Al₂O₃ — они обеспечивают повышенную стойкость, но требуют более точного соблюдения режимов из-за большей хрупкости.
Геометрия токарной пластины
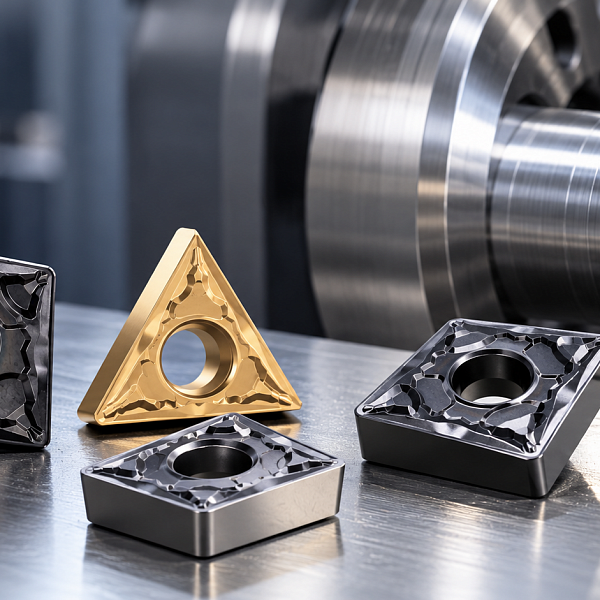
Геометрия пластины влияет на все аспекты резания: силы, тепловыделение, качество поверхности и стойкость. Для нержавейки предпочтительны пластины с положительной геометрией. Такая геометрия облегчает внедрение инструмента в материал, снижает деформацию срезаемого слоя и уменьшает нагрев.
Острая кромка — обязательное условие для чистовой обработки. Притупление сразу ведет к росту сил резания и появлению наклепа. Для черновых операций с возможными ударными нагрузками используют пластины с упрочненной кромкой — фаской или скруглением. Радиус при вершине выбирают исходя из требований к шероховатости и жесткости системы: больший радиус дает более чистую поверхность, но увеличивает радиальные силы.
Как выбрать стружколом
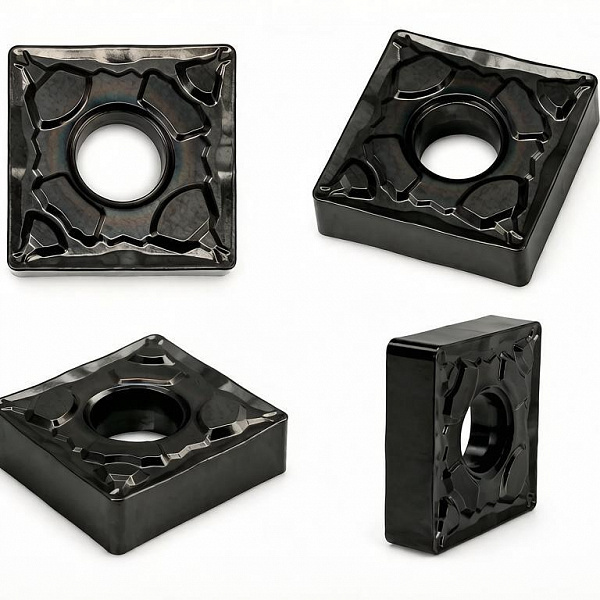
Стружколом — это профилированная канавка на передней поверхности пластины. Для нержавеющих сталей разработаны специальные исполнения, которые обеспечивают завивание и дробление вязкой стружки в заданном диапазоне подач и глубин. В каталогах конкретных производителей могут использоваться индексы BM, MM, FM и другие.
При выборе стружколома отталкиваются от типа операции. Для черновой обработки с большими сечениями среза нужен агрессивный стружколом, ломающий толстую стружку. Для чистовой — более пологий профиль, работающий при малых глубинах и подачах. Ошибка на этом этапе может привести к нестабильному стружкодроблению даже при корректировке режимов.
Покрытие пластины
Покрытие определяет термостойкость, износостойкость и антиадгезионные свойства пластины. Для нержавейки применяют два основных типа.
PVD-покрытия (TiAlN, AlTiN) — широко применяются для вязких аустенитных сталей. Обеспечивают низкое трение, препятствуют налипанию и хорошо работают при умеренных температурах.
MTCVD-покрытия (TiCN/Al₂O₃) — многослойные, с высокой твердостью и износостойкостью. Подходят для тяжелых режимов и более прочных марок. Слой оксида алюминия служит тепловым барьером, но само покрытие более хрупкое и чувствительное к ударным нагрузкам.
Жесткость державки и инструментальной системы
Качество обработки нержавейки на токарном станке напрямую зависит от жесткости технологической системы. Вибрации, возникающие при недостаточной жесткости, вызывают микросколы кромки, ухудшают шероховатость и снижают стойкость инструмента.
Основные меры по повышению жесткости: уменьшение вылета резца, использование державок с максимальным сечением, надежное крепление заготовки в патроне или на центрах. Для длинных деталей применяют люнеты. Также снизить вибрации можно, выбрав пластину с меньшим радиусом при вершине — это уменьшает радиальную составляющую силы резания.
Режимы резания при токарной обработке нержавеющей стали
Выбор режимов резания для нержавеющих сталей требует поиска баланса между производительностью и стойкостью инструмента. Ошибки приводят либо к браку, либо к перерасходу инструмента.
Скорость резания и обороты шпинделя
Скорость резания — определяющий параметр с точки зрения теплового режима. Для нержавеющих сталей она существенно ниже, чем для углеродистых.
Для аустенитных марок ориентировочная черновая скорость лежит в диапазоне 100–220 м/мин, чистовая — 180–280 м/мин. Превышение рекомендованных для конкретной пластины значений повышает тепловую нагрузку и может ускорить износ. Занижение скорости может провоцировать образование нароста и наклеп.
Для ферритных и мартенситных марок скорости подбирают с учетом твердости и состояния конкретного материала. Всегда следует сверяться с таблицами производителя конкретной пластины — оптимальные диапазоны зависят от марки сплава, типа покрытия и геометрии.
Подача
Подача влияет на толщину срезаемого слоя и нагрузку на кромку. При черновой обработке рекомендуемые значения — 0,2–0,5 мм/об, при чистовой — 0,05–0,25 мм/об. Одно из важнейших условий: подача должна обеспечивать надежное стружкодробление. При слишком малой подаче стружка не деформируется и не ломается, даже при правильно подобранном стружколоме.
Чрезмерное увеличение подачи перегружает кромку и может вызвать сколы, особенно при недостаточной жесткости системы. Поэтому подачу подбирают в соответствии с возможностями оборудования и типом пластины.
Глубина резания
Глубина резания определяется припуском на обработку. При черновом точении стремятся работать на достаточно большой глубине — обычно 2–4 мм. Это позволяет снять основной объем металла за минимальное число проходов и повысить производительность.
На чистовых операциях глубину назначают с учетом наклепа — она должна быть больше, чем глубина упрочненного слоя, оставшегося после предыдущих проходов. Минимальная глубина при чистовой обработке обычно составляет 0,2–0,5 мм. Меньшие значения не рекомендуются из-за риска попадания в наклепанную зону.
Черновое, получистовое и чистовое точение
Черновое точение направлено на быстрый съем основного припуска. Здесь задействуют большую глубину и высокую подачу, скорость выбирают ближе к нижней границе рекомендованного диапазона. Инструмент — пластины с прочной кромкой и стружколомом для толстых стружек.
Получистовое точение выполняет подготовку поверхности к финишной обработке. Параметры режимов занимают промежуточное положение между черновыми и чистовыми. Основная задача этого этапа — убрать неровности после чернового прохода и минимизировать наклеп.
Чистовое точение обеспечивает финальные размеры и шероховатость. Применяют малую глубину и подачу, скорость при этом может быть выше, чем на черновой операции. Используют пластины с острой кромкой и стружколомом для тонких стружек.
Ориентировочные режимы резания для разных марок нержавейки
Операция
Скорость резания
Подача
Глубина резания
Черновое точение AISI 304/316
100–180 м/мин
0,25–0,5 мм/об
до 3 мм
Чистовое точение AISI 304/316
180–240 м/мин
0,05–0,15 мм/об
0,2–0,5 мм
Для ферритных и мартенситных сталей режимы подбирают с учетом твердости, состояния материала и марки режущего инструмента. Конкретные значения уточняют по рекомендациям производителя используемой пластины.
Приведенные значения носят ориентировочный характер. Итоговые параметры всегда уточняют по условиям конкретной обработки, жесткости станка и рекомендациям производителя пластин. Таблицы, которые предоставляет изготовитель инструмента, становятся приоритетным источником при назначении режимов резания.
СОЖ при токарной обработке нержавейки
При точении нержавеющих сталей СОЖ широко применяется для отвода тепла от кромки, снижения трения и улучшения стружкоудаления. Возможность сухой обработки зависит от конкретной марки пластины, покрытия и рекомендаций производителя.
СОЖ имеет несколько функций:
Охлаждение — снижение температуры в зоне резания, предотвращение перегрева инструмента.
Смазка — уменьшение трения между стружкой и передней поверхностью пластины, снижение сил резания и адгезии.
Удаление стружки — смыв отходящих частиц из зоны контакта, что предотвращает их повторное попадание под резец.
Хорошие результаты дает подача эмульсии под высоким давлением — 30–70 бар — непосредственно в точку контакта. Это обеспечивает проникновение жидкости в труднодоступные участки и эффективное стружкоудаление. Применение высокого давления может повысить стойкость инструмента и улучшить параметры шероховатости.
Типичные проблемы при точении нержавейки и способы их устранения
Проблема
Причины
Способы устранения
Интенсивный износ и сколы пластины
Перегрев из-за завышенной скорости, неправильный выбор геометрии или покрытия, недостаток охлаждения
Снизить скорость, проверить подачу СОЖ и ее давление, заменить пластину на вариант с подходящим покрытием и более прочной кромкой, убедиться, что глубина резания не слишком мала
Скорректировать скорость резания в пределах рекомендованного диапазона, увеличить подачу для улучшения стружкодробления, применить пластину с острой кромкой, положительной геометрией и антиадгезионным покрытием, усилить охлаждение
Упрочнение поверхности после обработки (наклеп)
Малая глубина резания, тупая кромка, холостые проходы
Увеличить глубину резания с запасом перекрытия наклепанного слоя, заменить пластину на более острую с положительным передним углом, исключить проходы без снятия стружки
Отсутствие стружкодробления, длинная стружка
Неподходящий стружколом, недостаточная подача
Выбрать пластину с иным стружколомом, соответствующим режимным параметрам, увеличить подачу, при необходимости — увеличить глубину резания
Вибрации при резании
Недостаточная жесткость системы, большой вылет резца, слабый зажим заготовки
Уменьшить вылет резца, использовать державку большего сечения, проверить и усилить крепление заготовки, выбрать пластину с меньшим радиусом при вершине для снижения радиальных сил, скорректировать режимы резания нержавеющей стали
Часто задаваемые вопросы
Пластинами какого покрытия лучше обрабатывать нержавейку?
Для обработки нержавеющей стали чаще всего рекомендуют твердосплавные пластины с PVD-покрытием TiAlN или AlTiN и положительной геометрией. Для черновых операций берут варианты с упрочненной кромкой, для чистовых — с острой кромкой и эффективным стружколомом. Основа — микрозернистый твердый сплав с высокой прочностью.
При этом важно учитывать, что это не единственный вариант: современные CVD-покрытия (например, с Al₂O₃) также отлично работают по нержавейке, особенно на получистовых и черновых операциях, обеспечивая длительный срок службы инструмента. Поэтому при выборе лучше ориентироваться на конкретный сорт (марку) пластины от производителя и условия обработки, а не только на тип покрытия.
Какие пластины подходят для 12Х18Н10Т и AISI 304?
Для этих марок рекомендуются пластины групп применения ISO M15–M30 с PVD-покрытием и стружколомом для вязких материалов. Типовые формы — CNMG, DNMG, VNMG. Конкретный выбор зависит от вида операции и условий обработки, уточняется по каталогу производителя.
Какая скорость резания нужна при точении нержавейки?
Скорость зависит от марки. Для аустенитных нержавеющих сталей ориентировочная черновая обработка ведется при 100–180 м/мин, чистовая — при 180–240 м/мин. Для ферритных и мартенситных марок диапазоны подбирают с учетом их твердости и состояния. Всегда ориентируйтесь на рекомендации изготовителя конкретной пластины.
Можно ли точить нержавеющую сталь без СОЖ?
Да, в отдельных случаях сухая обработка возможна. Возможность ее применения зависит от конкретной марки пластины, покрытия и условий обработки. При этом использование СОЖ помогает отводить тепло, улучшает стружкоудаление и повышает стабильность процесса.
Как избежать наклепа при токарной обработке?
Использовать острую режущую кромку с положительным передним углом. Назначать глубину резания с запасом — она должна перекрывать глубину наклепа. Не допускать холостых проходов. После завершения прохода сразу отводить инструмент, чтобы избежать трения по обработанной поверхности. Обеспечивать интенсивное охлаждение.
Нужна помощь с подбором пластин для обработки нержавеющей стали?
Специалисты бренда AST помогут подобрать токарную пластину с учетом марки нержавеющей стали, типа операции и условий обработки.
Перейдите в каталог, чтобы изучить доступные типоразмеры, геометрии, стружколомы и марки твердого сплава.
Перейти в каталог пластин для точения →
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту