Жагров Олег Александрович
- ведущий инженер-технолог по инструменту
Компания:
Ай Машин Технолоджи
Виды концевых твердосплавных фрез и их назначение
07.09.2026
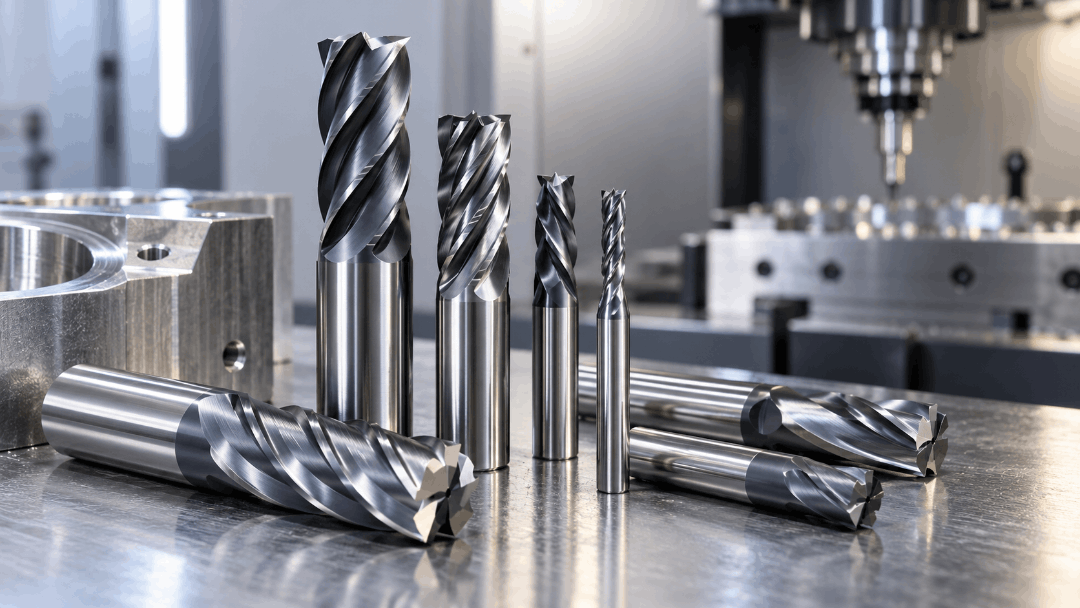
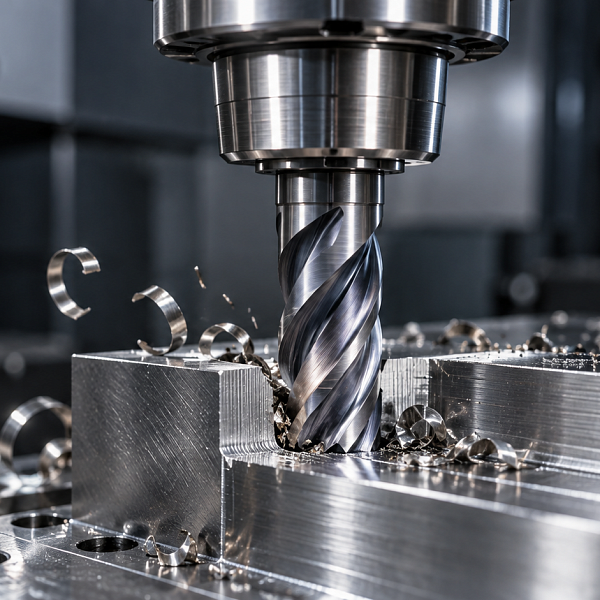
Концевая твердосплавная фреза — это режущий инструмент, который работает на фрезерных станках, включая оборудование с ЧПУ. Инструмент снимает припуск как цилиндрической частью, так и торцом, поэтому такую фрезу применяют для резки пазов, плоскостей, уступов, карманов и трехмерных контуров.
Несмотря на то, что все фрезы визуально похожи, многие параметры у них могут сильно разниться: геометрия, материал, покрытие и число зубьев. Это меняет их поведение на станке, например, один инструмент отлично режет алюминий, а второй — закаленную сталь. При выборе нужно брать во внимание вид обрабатываемого сплава, тип операции, жесткость оснастки и требуемую шероховатость.
Бренд AST предлагает широкую линейку концевых фрез, охватывающую широкий спектр задач металлообработки: от чернового съема металла до высокоточной чистовой доводки. Инструмент применяется для обработки жаропрочных металлических сплавов и титана, нержавеющей стали, чугуна и цветных металлов.
В этой статье мы детально разберем:
Классификацию инструмента: отличия монолитных фрез от сборных систем и фрез со сменными головками.
Ключевые параметры: как диаметр, длина режущей части и количество зубьев влияют на жесткость и производительность.
Алгоритм подбора: пошаговую инструкцию по выбору геометрии под ваш станок, материал детали и режимы резания.
Что такое концевая фреза и ее назначение
Концевая фреза — это металлорежущее изделие с зубьями на боковой поверхности и на торце. Данный инструмент закрепляется в шпинделе хвостовиком — цилиндрическим или коническим. Рабочая зона имеет стружечные канавки, которые отводят стружку из зоны резания. В отличие от сверла, фреза может испытывать радиальные, осевые и изгибающие нагрузки, поэтому к жесткости инструмента и точности его закрепления предъявляются высокие требования.
Назначение концевых фрез заключается в обработке:
плоскостей и уступов;
пазов любой конфигурации (сквозных, глухих, шпоночных);
карманов и гнезд;
криволинейных поверхностей;
фасок и выборок.
Твердый сплав (карбид вольфрама и кобальт) дает высокую термостойкость, твердость и износостойкость. Это позволяет резать труднообрабатываемые материалы на высоких скоростях. От правильной геометрии зависят сила резания, вибрации и качество поверхности.
Сфера применения концевых фрез
Фрезерование пазов и карманов
Здесь концевая фреза заглубляется в материал и формирует замкнутую или открытую полость. Для мягких сплавов часто используют 2–3-зубые варианты с широкими канавками — они быстрее эвакуируют стружку. Для сталей часто применяют фрезы с большим числом зубьев, однако конкретное исполнение выбирают с учетом материала и операции. Глубина паза зависит в том числе от рабочей длины инструмента, которую стараются выбирать минимально достаточной с запасом по прочности.
Обработка уступов и плоскостей
При фрезеровании уступов инструмент работает преимущественно боковыми кромками. Здесь важна длина режущей части и ее радиальное биение. Чистота плоскости зависит от количества зубьев, угла наклона спирали, геометрии режущих кромок и режимов обработки. При этом не стоит забывать про покрытие — его выбирают с учетом обрабатываемого материала и рекомендаций производителя.
Контурная и профильная обработка
Контурная и профильная обработка — это область сферических и радиусных фрез. Именно данные виды фрез позволяют обходить сложные траектории, создавать плавные переходы и обрабатывать наклонные стенки. Такие инструменты применяют в пресс-формах, штампах, турбинных лопатках и медицинских имплантатах. Ключевые параметры, влияющие на результат, — радиус при вершине и угол спирали, от них зависит плавность врезания и нагрузка на станок.
Специализированные операции
Отдельно выделяют фрезы для T-образных пазов, «ласточкиного хвоста», резьбофрезерования, фаски и плунжерного врезания. Это узкоспециализированные виды, которые решают конкретные производственные задачи. Они могут быть дороже стандартных, но незаменимы при выполнении отдельных операций.
Конструкция и основные параметры концевой фрезы
Каждый параметр инструмента напрямую влияет на функциональность. Рассмотрим главные из них.
Диаметр режущей части и хвостовика
Диаметр определяет размер обрабатываемого участка и влияет на жесткость инструмента. Он варьируется от долей миллиметра до нескольких десятков миллиметров и более. Чем больше диаметр, тем выше жесткость и производительность, однако становится сложнее обрабатывать мелкие детали. Хвостовик чаще цилиндрический — под цанги и гидропатроны. Реже встречается конический — для соответствующих систем крепления.
Длина режущей части и общая длина
Рабочая длина определяет доступную глубину обработки. Ее стараются выбирать минимально достаточной: каждый лишний миллиметр вылета снижает жесткость и провоцирует вибрации. Для глубоких карманов используют удлиненные фрезы, но при этом особенно важно обеспечивать жесткость системы и корректировать режимы резания. Общая длина учитывает хвостовик и посадку в патрон.
Количество зубьев и стружечных канавок
Этот параметр выбирают по обрабатываемому сплаву и виду операции.
Число зубьев
Особенности
Основное применение
2
Широкие канавки, хороший отвод стружки
Алюминий, медь, пластик, пазы
3
Универсальность, баланс жесткости и отвода стружки
Различные материалы и операции в зависимости от геометрии
4
Высокая жесткость, более узкие канавки
Стали, нержавейка, получистовая и чистовая обработка
5–6
Большое количество режущих кромок
Производительная и финишная обработка твердых материалов
Важно: чем больше зубьев, тем выше потенциальная производительность, но хуже отвод стружки из-за уменьшения объема стружечных канавок. Для вязких материалов часто выбирают меньше зубьев, для твердых могут применяться фрезы с 4–6 зубьями.
Угол наклона спирали и шаг зубьев
Спираль управляет направлением стружки, плавностью и осевой нагрузкой. Угол около 30° считается распространенным вариантом. Углы 35–45° также широко применяются в зависимости от материала и назначения инструмента. Переменный шаг (неравномерное расположение зубьев) подавляет резонансы, что особенно важно при больших вылетах и обработке жаропрочных сплавов.
Радиус, покрытие и геометрия режущей кромки
Радиус при вершине увеличивает прочность зуба и влияет на шероховатость. Покрытие — один из важных факторов стойкости.
Покрытие
Свойства
Типичное применение
Без покрытия
Острая режущая кромка
Алюминий, мягкие и цветные сплавы
TiN
Универсальное износостойкое покрытие
Конструкционные материалы
TiCN
Повышенная твердость и износостойкость
Стали и материалы с повышенным абразивным износом
TiAlN
Высокая термостойкость
Стали, нержавеющие и жаропрочные материалы
AlTiN
Высокая стойкость при повышенных температурах
Высокоскоростная обработка твердых материалов
Обратите внимание: конкретную область применения покрытия необходимо проверять по рекомендациям производителя: характеристики инструмента определяются не только покрытием, но и твердосплавной основой и геометрией.
Виды концевых фрез по материалу и конструкции
Монолитные твердосплавные фрезы
Цельный инструмент из твердого сплава. Отличается высочайшей точностью, стабильностью и долговечностью. Допускает переточку в зависимости от конструкции и состояния инструмента, но дорог в приобретении. Основной тип для серийного производства и задач, где важны высокая точность и жесткость инструмента.
Фрезы из быстрорежущей стали (HSS)
Классика прошлого: вязкие и ударопрочные, но сильно уступают твердому сплаву по теплостойкости. Используются в единичном производстве, для мягких заготовок или на старых станках. Сейчас их доля снижается.
Сборные со сменными пластинами
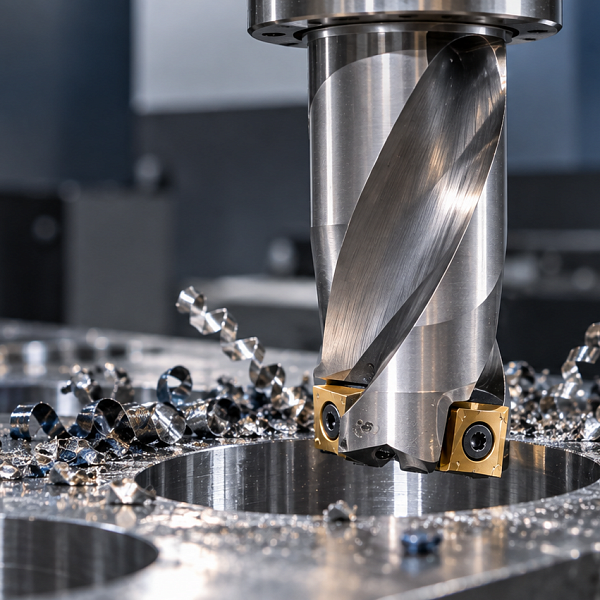
Корпус стальной, а режущая часть — сменные твердосплавные пластины. Особенно востребованы при сравнительно больших диаметрах — монолитный инструмент в таких случаях может быть слишком дорог. Хорошо подходят для черновых работ. Точность обычно ниже, чем у монолита, но пластины меняют быстро.
Модульные фрезы со сменными головками
Стальной корпус и твердосплавная головка на винтовом соединении. Сочетают жесткость монолита и экономичность сборного инструмента. Головку меняют при износе или под новую операцию. Применяются в том числе для сложной и пятиосевой обработки.
Основные виды концевых фрез по форме режущей части
Правильный выбор геометрии инструмента напрямую влияет на точность углов, чистоту поверхности (Ra) и стойкость кромки. В линейке бренда AST представлены разные типы концевых фрез.
Концевые фрезы с плоским торцом
Прямой торец с кромками по периметру. Используются для пазов, уступов, плоскостей и выборок. Дают четкий прямой угол. Работают торцом и боком — универсальный тип для большинства станочных операций.
Радиусные концевые фрезы
Скругленный переход между торцом и стенкой (радиус R). Такая геометрия повышает прочность угловой части режущей кромки, снижает риск сколов и позволяет формировать радиус сопряжения. Применяют для повышения ресурса при черновой обработке и для подготовки под чистовые проходы.
Сферические концевые фрезы
Торец в виде полусферы. Задача такого инструмента — трехмерное контурное фрезерование: пресс-формы, штампы, литьевые формы, турбины. Сферические концевые фрезы обеспечивают плавные переходы и высокую чистоту. Работают на сложных траекториях с постоянным перекрытием.
Черновые концевые фрезы
Имеют специальную режущую геометрию, в том числе прерывистую режущую кромку. За один проход позволяют снимать большой объем металла с меньшей нагрузкой на режущую кромку. Не дают высокой чистоты — после них часто выполняют чистовую обработку.
Специализированные виды
T-образные — для пазов под болтовые соединения.
«Ласточкин хвост» — для направляющих.
Фасочные — для снятия острых кромок.
С конической рабочей частью — для обработки наклонных поверхностей.
В каталоге бренда AST представлены различные исполнения концевых фрез с возможностью подбора покрытия и геометрии под конкретный материал.
Как выбрать концевую фрезу по металлу
Выбор инструмента — непростая задача. Есть несколько критериев, на которые нужно обратить внимание и по которым различаются фрезы.
Выбор по обрабатываемому материалу
Это самый важный фактор. Ниже приведены общие ориентиры, однако точные параметры необходимо сверять с рекомендациями производителя конкретной серии:
Алюминий: часто 2–3 зуба, широкие канавки, полированная поверхность, возможно применение без покрытия.
Сталь: часто 4 и более зубьев, износостойкое покрытие; конкретная геометрия зависит от твердости материала и операции.
Нержавеющая сталь: важны эффективный отвод стружки, подходящая геометрия и устойчивое к нагреву покрытие.
Чугун: важна стойкость режущей кромки к абразивному износу.
Титан и жаропрочные сплавы: важны стабильное резание, подходящее покрытие и минимальный вылет.
Выбор по виду операции
Черновая — черновая фреза или стандартная с геометрией, рассчитанной на интенсивный съем материала.
Чистовая — фреза с геометрией и числом зубьев, рассчитанными на требуемую точность и шероховатость.
Пазы — учитывать соотношение длины к диаметру и условия отвода стружки.
3D-обработка — сферическая фреза.
Выбор формы торца
Плоский — для прямых углов.
Радиусный — для прочности режущей кромки и радиусных сопряжений.
Сферический — для объемных поверхностей.
Выбор количества зубьев
Главный фактор для концевых фрез — материал для обработки и тип операции. Для мягких и вязких материалов часто используют меньше зубьев и более широкие канавки для отвода стружки. Для твердых материалов могут применяться фрезы с большим количеством режущих кромок.
Выбор диаметра, рабочей длины и вылета
Диаметр выбирают с учетом ширины обрабатываемого участка. Для обработки паза диаметр фрезы не должен превышать заданную ширину паза. Рабочую длину выбирают минимально достаточной для требуемой глубины. Вылет из патрона максимально короткий — это основа жесткости и ресурса.
Выбор покрытия и серии
Ориентируйтесь на теплостойкость и абразивный износ. Для разных материалов применяются разные сочетания твердосплавной основы, геометрии и покрытия. При выборе необходимо ориентироваться на рекомендации производителя конкретной серии.
Условия работы и закрепление
Важно учитывать жесткость станка, наличие СОЖ и тип патрона. Для станков с ЧПУ желательны высокоточные системы закрепления, в том числе гидропатроны или термозажимы — они позволяют снизить биение инструмента. При больших вылетах применяйте фрезы с геометрией, снижающей склонность к вибрациям, например с переменным шагом.
Как читать обозначения концевой фрезы AST
На инструменте или в названии позиции указывается строка. Рассмотрим реальный пример AST:
ГОСТ 16225-81 — «Фрезы концевые для обработки легких сплавов. Конструкция и размеры»;
ГОСТ Р 71717-2024 (ИСО 10911:2017) — «Фрезы концевые цельные твердосплавные. Основные размеры. Технические условия»;
ГОСТ Р 71715-2024 — «Фрезы концевые с удлиненной рабочей частью и винтовыми зубьями со сменными многогранными твердосплавными пластинами. Основные размеры. Технические условия».
Важно: ГОСТ 17025-71 и ГОСТ 17026-71, которые встречаются в старой технической документации, утратили силу на территории РФ. ГОСТ Р 71717-2024 действует с 1 июля 2025 года и распространяется на цельные твердосплавные концевые фрезы с цилиндрическим хвостовиком.
При подборе инструмента размеры, допуски и область применения необходимо сверять с технической документацией производителя.
Типичные ошибки при выборе и использовании концевых фрез
Ошибки сокращают ресурс и приводят к повреждению деталей. Это могут быть:
01. Неправильное число зубьев
Неправильное число зубьев фрезы, подобранной под материал. Например, при обработке алюминия недостаточный объем стружечных канавок может ухудшить отвод стружки и привести к налипанию материала.
02. Неподходящее покрытие
Использование покрытия вне рекомендуемой области применения может значительно снизить стойкость инструмента.
03. Избыточный вылет
Чем больше вылет, тем ниже жесткость системы и выше риск вибраций. Ставьте минимально возможный.
04. Завышенная или заниженная подача
Первая может перегрузить инструмент, вторая — привести к повышенному трению и нестабильному стружкообразованию.
05. Неправильное применение СОЖ
Необходимость охлаждения и способ его подачи зависят от материала, покрытия, геометрии фрезы и выбранной технологии. Например, для отдельных фрез AST с покрытием TiXCO-3 производитель прямо допускает высокоскоростную обработку без СОЖ.
06. Слабое закрепление или повышенное биение
Слабое закрепление или патрон с повышенным биением снижает стойкость инструмента и ухудшает качество обработки.
Часто задаваемые вопросы
Почему твердосплавные фрезы ломаются?
Причиной могут стать вибрации (большой вылет), удар при врезании, перегрузка по подаче, забивка стружкой или перегрев. Твердый сплав жесткий, но хрупкий, поэтому чрезмерные ударные и изгибающие нагрузки могут привести к сколам и поломке.
В чем разница между концевой и торцевой фрезой?
Торцевая фреза предназначена прежде всего для обработки широких плоскостей. Концевая — компактный инструмент с хвостовиком, который применяется для пазов, уступов и 3D-обработки. Выбирайте по типу обрабатываемой детали и операции.
Монолитная или сборная — что брать?
Для небольших и средних диаметров, когда важна точность, часто выбирают монолитную фрезу. Для больших диаметров и значительного объема снимаемого материала может быть экономичнее сборная. Модульная — компромисс: позволяет быстро менять головку при сохранении корпуса инструмента.
Концевая фреза и сверло: в чем отличие?
Сверло предназначено прежде всего для получения отверстий и работает преимущественно при осевой подаче. Концевая фреза режет торцом и боком, может фрезеровать пазы и плоскости.
Как выбрать рабочую длину и диаметр?
Диаметр выбирают по размерам обрабатываемого элемента. Рабочая длина должна быть минимально достаточной для глубины обработки. Если глубина большая — берите удлиненную фрезу, но учитывайте снижение жесткости и корректируйте режимы резания.
Не можете определиться с выбором инструмента и оснастки AST?
Наши инженеры помогут подобрать оптимальное решение под ваш станок и материал детали.
Перейдите в каталог на сайте AST, чтобы изучить технические характеристики, доступные сплавы и серии. После этого отправьте нам чертеж или спецификацию через форму заявки — специалисты проверят совместимость и помогут подобрать режимы резания.
Перейти в каталог концевых фрез →
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту