Режимы резания корпусными сверлами со сменными пластинами: скорость резания и подача
Содержание:
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту
Компания:
Ай Машин Технолоджи
Режимы резания корпусными сверлами со сменными пластинами: скорость резания и подача
05.10.2026
Производительность корпусного сверла напрямую зависит от правильно подобранного сочетания скорости резания и подачи. Назначать эти параметры только по диаметру инструмента было бы грубой ошибкой. Необходимо учитывать материал заготовки, марку и геометрию сменных пластин, длину сверла (отношение L/D), жесткость системы «станок–деталь–инструмент» и способ охлаждения. В этой статье разберем, как рассчитать режимы резания для корпусных сверл Ø16 и Ø32 мм, какие значения использовать для разных материалов и как избежать вибраций и поломок.
Что такое корпусное сверло со сменными пластинами
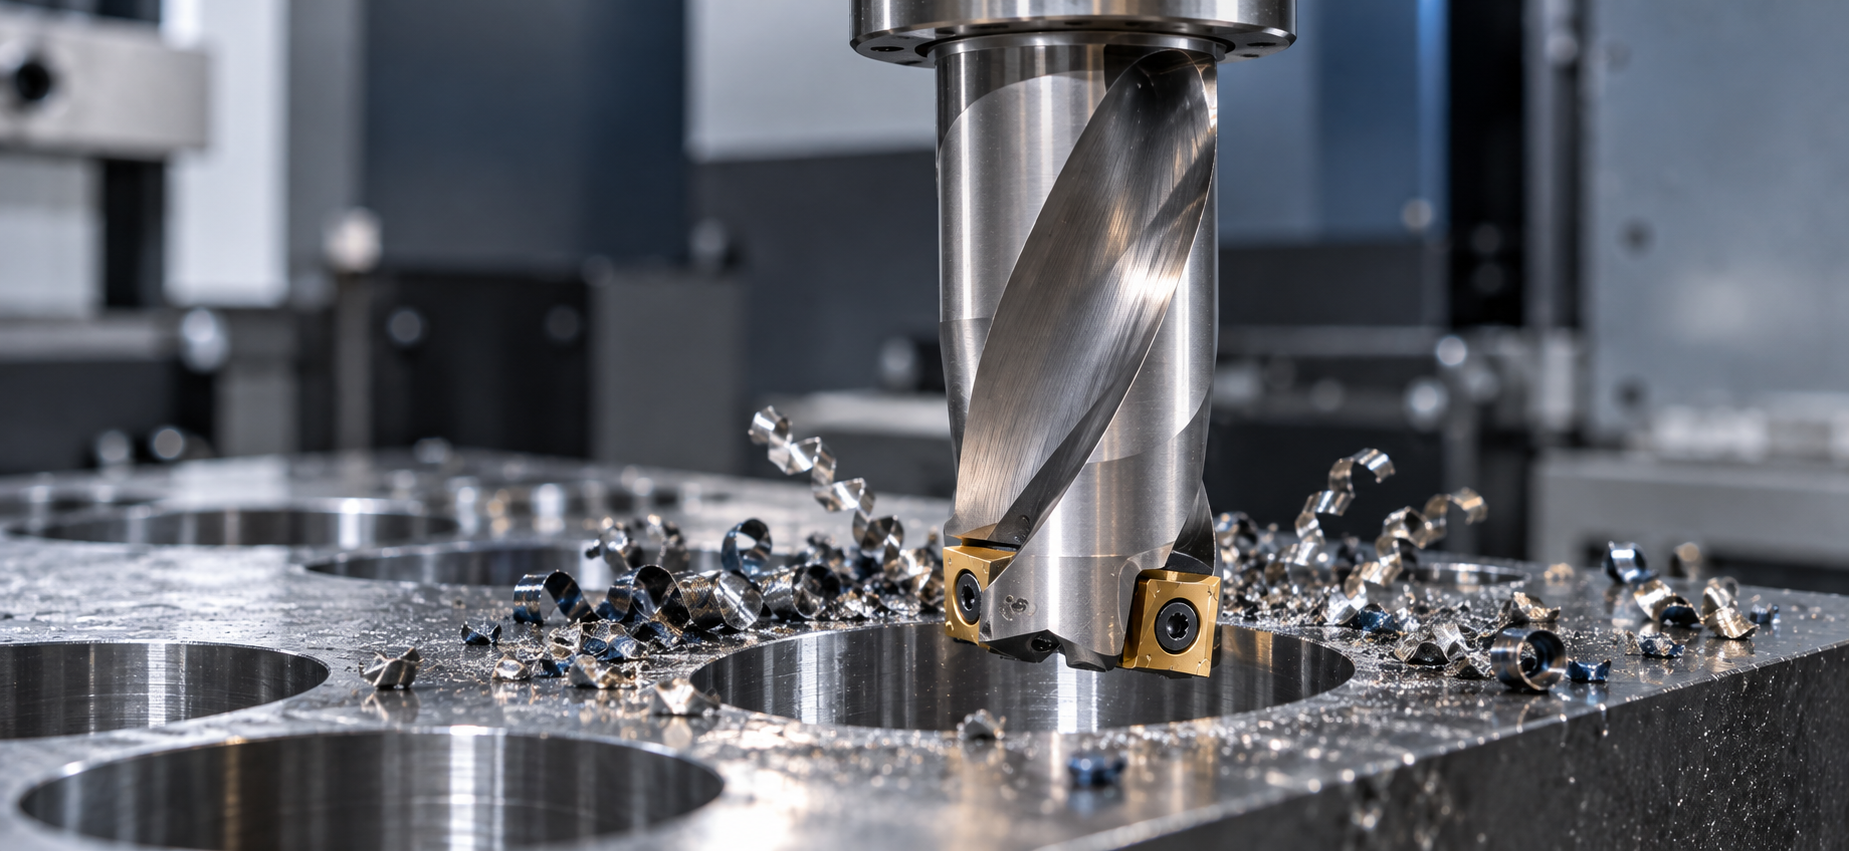
Корпусное сверло — это сборный осевой инструмент, у которого режущая часть выполнена в виде сменных твердосплавных пластин, закрепленных в стальном корпусе. Такая конструкция позволяет менять режущую кромку без замены всего инструмента, что снижает затраты на оснастку и время простоев.
Особенности конструкции и применения
Типовое корпусное сверло состоит из следующих элементов:
Корпус — несущая часть с винтовыми стружечными канавками и посадочными гнездами под пластины.
Центральная пластина — формирует вершину сверла, участвует в центрировании и резании в зоне, близкой к оси.
Периферийная пластина — обрабатывает наружный диаметр отверстия, определяет фактический размер и качество стенок.
Каналы для СОЖ — подводят охлаждающую жидкость непосредственно в зону резания для отвода тепла и стружки.
Такие сверла применяются на станках с ЧПУ, обрабатывающих центрах и агрегатных станках для получения отверстий диаметром от 12 до 60 мм и более. Типичная глубина сверления стандартных серий — 3×D или 5×D, для специальных исполнений — до 8×D и выше.
Преимущества корпусных сверл
Высокая производительность по сравнению со спиральными сверлами из быстрорежущей стали.
Возможность работы без предварительного центрирования за счет геометрии режущей части.
Быстрая замена пластин: инструмент не снимается со станка.
Стабильный диаметр отверстия в пределах срока службы пластин.
Экономия на инструменте при крупносерийном производстве.
От чего зависят режимы резания корпусным сверлом
Скорость резания при сверлении (Vc) и подача (fn) — не универсальные константы. Их значения определяются совокупностью факторов, которые можно разделить на несколько групп.
Материал и твердость заготовки
Это главный фактор. Чем выше твердость и прочность материала, тем ниже допускаемая скорость резания. Для конструкционных сталей с твердостью до 300 HB рекомендуются одни значения, для нержавеющих сталей — другие, для чугунов — третьи. Например, при обработке низкоуглеродистой стали Vc может достигать 180–250 м/мин, тогда как для титановых сплавов она падает до 30–60 м/мин.
Диаметр корпусного сверла
С ростом диаметра увеличиваются требования к крутящему моменту и мощности станка, а при той же скорости резания снижается требуемая частота вращения шпинделя. Поэтому подача на оборот подбирается с учетом мощности привода станка. Для сверл малых диаметров (до 20 мм) подача обычно составляет 0,08–0,15 мм/об, для крупных (свыше 40 мм) — 0,15–0,25 мм/об и выше.
Марка и геометрия сменных пластин
Каждый производитель рекомендует свои режимы для конкретной марки твердого сплава и геометрии. Пластины с покрытием PVD и CVD, с упрочняющей фаской или острой кромкой по-разному ведут себя при нагреве и износе. Начальные значения обычно берут из каталога для средней точки рекомендованного диапазона, а затем корректируют по фактическому износу.
Глубина отверстия и отношение L/D
При сверлении на глубину более 5×D условия отвода стружки и подвода СОЖ ухудшаются. В таких случаях параметры резания корректируют по рекомендациям производителя конкретного сверла. Если используется только наружное охлаждение, параметры резания также корректируют по рекомендациям производителя.
Жесткость, мощность станка, закрепление и условия входа в материал
Недостаточная жесткость системы приводит к вибрациям, которые разрушают пластины и снижают точность отверстия. Мощность шпинделя ограничивает максимально допустимую минутную подачу. Способ закрепления заготовки и состояние поверхности входа (наличие литейной корки, уклона, прерывистого контура) требуют дополнительного снижения режимов.
Основные параметры режима резания при сверлении корпусным сверлом
Чтобы уверенно назначать режимы резания при сверлении, нужно четко различать четыре ключевых параметра и понимать их связь.
Скорость резания Vc
Это линейная скорость точки режущей кромки, наиболее удаленной от оси вращения, выраженная в метрах в минуту:
Vc = (π × D × n) / 1000
где D — диаметр сверла в мм, n — частота вращения шпинделя в об/мин. Именно Vc определяет тепловую нагрузку на пластину и скорость ее износа.
Частота вращения шпинделя (n) при сверлении
Количество оборотов шпинделя в минуту. Это «исполнительный» параметр, который вы задаете на станке. Он рассчитывается из требуемой скорости резания:
n = (Vc × 1000) / (π × D)
Полученное значение необходимо сопоставить с паспортными ступенями станка и выбрать ближайшее меньшее или равное значение. Это правило актуально для станков с механической коробкой скоростей. На станках с ЧПУ ближайшую ступень определять не нужно.
Подача на оборот (fn) при сверлении
Путь, который сверло проходит вдоль оси за один оборот шпинделя, в мм/об. Подача определяет толщину срезаемого слоя, осевую силу и качество поверхности. Для корпусных сверл типичные значения лежат в диапазоне от 0,05 до 0,25 мм/об в зависимости от диаметра и материала.
Минутная подача Vf
Скорость продольного перемещения сверла, мм/мин:
Vf = fn × n
Этот параметр используется при программировании станка и расчете машинного времени.
Глубина резания t и глубина отверстия: в чем разница
В сплошном материале глубина резания при сверлении равна половине диаметра сверла: t = D/2. Глубина отверстия — это длина обработанного участка вдоль оси, которая указывается на чертеже. Не путайте эти понятия: при расчете режимов резания при сверлении используется глубина резания, при выборе длины сверла — глубина отверстия и отношение L/D.
Как подобрать скорость резания и подачу для корпусного сверла (алгоритм)
Практический порядок действий при назначении режимов выглядит так:
Определите группу обрабатываемого материала по стандарту ISO (P, M, K, N, S, H) и его твердость.
Выберите марку и геометрию пластин исходя из материала и условий обработки.
Возьмите начальные значения Vc и fn из каталога производителя для средней точки рекомендованного диапазона.
Рассчитайте частоту вращения по формуле. Для станка с механической коробкой скоростей скорректируйте значение по доступным ступеням, выбрав ближайшее меньшее или равное.
Проверьте минутную подачу и сопоставьте с возможностями привода.
Учтите поправки на глубину сверления, способ охлаждения и состояние поверхности входа в соответствии с рекомендациями производителя.
Пробный проход на начальных рекомендованных режимах с контролем стружки, вибрации и износа.
Рекомендуемые режимы для разных материалов и диаметров
Ниже приведены ориентировочные значения для корпусных сверл с твердосплавными пластинами. Точные данные всегда уточняйте по каталогу конкретного производителя.
Материал заготовки
Твердость / группа
Vc, м/мин
fn для Ø16 мм, мм/об
fn для Ø32 мм, мм/об
Низкоуглеродистая сталь
< 0,3% C
180–250
0,08–0,12
0,12–0,18
Среднеуглеродистая сталь
0,3–0,6% C
160–220
0,10–0,15
0,15–0,21
Нержавеющая сталь
Аустенитная
170–240
0,08–0,15
0,10–0,17
Серый чугун
≤ 240 HB
180–250
0,15–0,22
0,18–0,25
Алюминиевые сплавы
—
330–380
0,15–0,25
0,18–0,29
Титановые сплавы
Ti-6Al-4V
30–60
0,08–0,12
0,10–0,16
Как рассчитать режимы резания при сверлении отверстий в металле для корпусного сверла
Рассмотрим расчет на конкретных примерах для двух диаметров.
Расчет оборотов шпинделя
Формула: n = (Vc × 1000) / (π × D)
Для стали 45 (σв ≈ 600 МПа) принимаем Vc = 150 м/мин. Для Ø16 мм: n = (150 × 1000) / (3,14 × 16) ≈ 2985 об/мин. Ближайшая ступень станка — 2800 об/мин. Правило применяется только для станков с механической коробкой скоростей. На станках с ЧПУ ближайшую ступень определять не нужно.
Расчет минутной подачи
Формула: Vf = fn × n
Принимаем fn = 0,12 мм/об для Ø16 мм. Тогда Vf = 0,12 × 2800 = 336 мм/мин.
Расчетные режимы необходимо проверить по мощности привода:
Pc = (fn × Vc × D × kc) / 240000
где kc — удельная сила резания, Н/мм² (для стали ~2000–2500 Н/мм²). Если Pc превышает мощность станка с учетом КПД, режимы снижают, в первую очередь — подачу.
Как корректировать режимы в нестандартных условиях
Стандартные таблицы предполагают идеальные условия: достаточную жесткость, обильное охлаждение, стабильный вход инструмента. В реальности приходится вносить поправки.
Увеличенная глубина сверления и большой вылет
При увеличении отношения L/D условия стружкоудаления и подвода СОЖ ухудшаются, поэтому режимы корректируют по рекомендациям производителя конкретного сверла. При большом вылете инструмента из шпинделя жесткость падает, что требует снижения подачи во избежание вибраций.
Наклонная поверхность и прерывистое сверление
Вход в материал под углом или обработка прерывистых контуров сопровождается ударными нагрузками. Подачу на участке входа корректируют в соответствии с рекомендациями производителя конкретного сверла.
Недостаточная жесткость и вибрации
Если система «станок–деталь–инструмент» недостаточно жесткая, появляются вибрации, которые разрушают пластины. В этом случае необходимо:
снизить подачу на оборот;
проверить и устранить люфты в закреплении;
использовать инструмент с меньшим вылетом;
применять демпфирующие оправки.
Сквозные и пересекающиеся отверстия
При пересечении отверстий или выходе на наклонную либо прерывистую поверхность возможен скол пластины. Подачу на таких участках корректируют по рекомендациям производителя.
СОЖ и удаление стружки при сверлении корпусным сверлом
Эффективное стружкоудаление — критическое условие стабильной работы корпусного сверла. Стружка должна дробиться на короткие фрагменты и беспрепятственно выводиться по канавкам.
Способы подачи СОЖ:
Внутреннее охлаждение — предпочтительный вариант, особенно для глубоких отверстий и нержавеющих сталей. Давление 20–70 бар в зависимости от диаметра и глубины.
Наружное охлаждение — допустимо для неглубоких отверстий (до 3×D) и материалов, не склонных к наростообразованию. Режимы в этом случае корректируют по рекомендациям производителя.
Минимальная смазка (MQL) — применяется ограниченно, преимущественно для алюминия и чугуна.
Признаки неправильного стружкообразования: длинная витая стружка (забивает канавки), мелкая пыль (перегрев), цвет стружки от соломенного до синего может свидетельствовать о повышенной температуре резания.
Как понять, что режим сверления выбран неправильно
Симптом
Вероятная причина
Корректировка
Сколы на режущей кромке
Чрезмерная подача, вибрации
Снизить fn на 10–20%, проверить жесткость
Ускоренный износ по задней поверхности
Превышена скорость резания
Снизить Vc на 10–15%
Наростообразование на пластине
Малая скорость, недостаточное охлаждение
Увеличить Vc, усилить подачу СОЖ
Длинная витая стружка
Малая подача, неподходящая геометрия
Увеличить fn, сменить геометрию пластины
Цвета побежалости на стружке
Перегрев зоны резания
Снизить Vc, улучшить охлаждение
Овальность отверстия
Недостаточная жесткость, биение
Уменьшить вылет, проверить биение
Часто задаваемые вопросы
Какие режимы резания выбрать для корпусного сверла?
Начните со значений, рекомендованных производителем для вашего материала и конкретной пластины. Для стали 45 и Ø16 мм в приведенном примере это Vc = 150 м/мин и fn = 0,12 мм/об. Далее корректируйте по стружке и износу.
Как рассчитать обороты корпусного сверла?
По формуле n = (Vc × 1000) / (π × D). Подставьте Vc из таблицы и диаметр сверла, затем выберите ближайшую ступень станка в сторону уменьшения. Правило применяется для станков с механической коробкой скоростей. На станках с ЧПУ ближайшую ступень определять не нужно.
Как определить подачу корпусного сверла?
Подача выбирается по каталогу производителя для конкретной марки пластин и материала. Для стали средней твердости при Ø16 мм ориентируйтесь на 0,10–0,15 мм/об, при Ø32 мм — на 0,15–0,21 мм/об.
Какие режимы нужны для корпусного сверла Ø16 мм?
Для стали 45 в рассматриваемых условиях: Vc ≈ 140–160 м/мин, n ≈ 2800–3200 об/мин, fn ≈ 0,10–0,15 мм/об.
Какие режимы нужны для корпусного сверла Ø32 мм?
Для стали 45 в рассматриваемых условиях: Vc ≈ 130–150 м/мин, n ≈ 1300–1500 об/мин, fn ≈ 0,15–0,20 мм/об.
Нужно ли снижать режимы при увеличении глубины сверления?
Да, при увеличении глубины сверления может потребоваться корректировка режимов из-за ухудшения отвода стружки и теплоотвода. Конкретные значения определяют по рекомендациям производителя сверла.
Нужна помощь с подбором пластин для корпусных сверл?
Специалисты бренда AST помогут подобрать сменные твердосплавные пластины с учетом материала заготовки, диаметра сверла и условий обработки.
Перейдите в каталог, чтобы изучить доступные исполнения пластин для корпусных сверл и подобрать подходящий вариант для вашей производственной задачи.
Перейти в каталог пластин для корпусных сверл →
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту