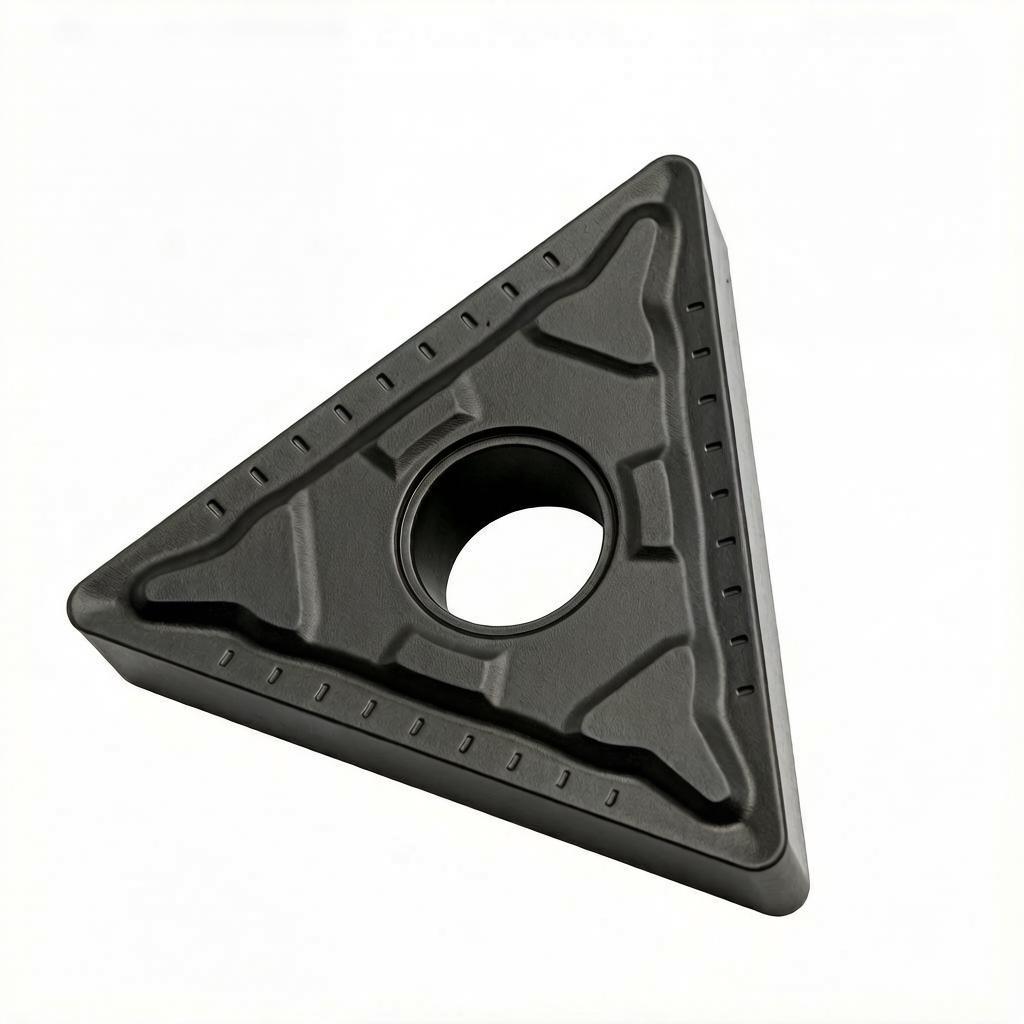
Как выбрать токарную пластину под материал и вид обработки: форма, сплав, геометрия и стружколом
Содержание:
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту
Компания:
Ай Машин Технолоджи
Как выбрать токарную пластину под материал и вид обработки: форма, сплав, геометрия и стружколом
28.09.2026
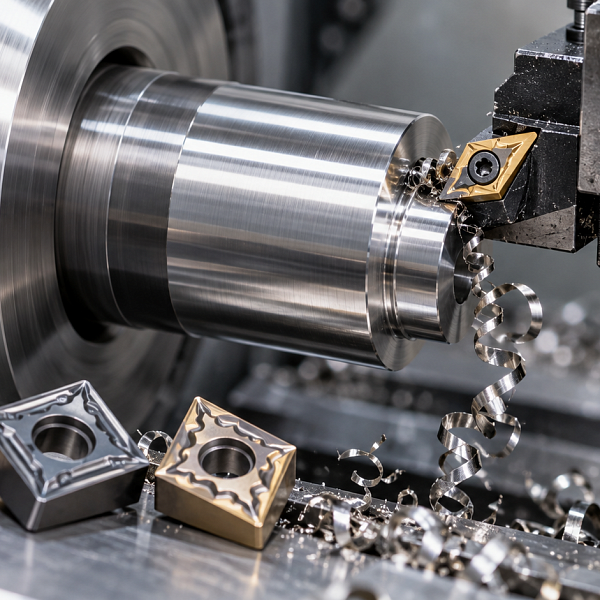
Универсальной токарной пластины не существует — это аксиома, с которой начинается грамотный подбор режущего инструмента. То, что отлично работает на черновом точении стального вала, окажется бесполезным при чистовой обработке нержавейки или расточке тонкостенной детали. Выбор всегда зависит от совокупности факторов: материал заготовки, вид токарной операции, требуемое качество поверхности, жесткость системы станок–приспособление–инструмент и назначенные режимы резания. В этой статье разберем системный подход к выбору токарной пластины — от формы и геометрии до сплава и стружколома.
С чего начать выбор токарной пластины
Прежде чем подбирать пластину, нужно рассмотреть три основных аспекта.
Материал обрабатываемой заготовки
Разные материалы по-разному ведут себя в зоне резания.
Сталь склонна к наростообразованию и требует пластин с хорошей износостойкостью. Нержавеющая сталь вязкая, вызывает повышенный нагрев и быстрый износ по задней поверхности.
Чугун обрабатывается с абразивным износом, поэтому нужны материалы токарных пластин с высокой твердостью.
Жаропрочные сплавы и титан крайне плохо отводят тепло — вся энергия резания концентрируется на режущей кромке, что требует специальных покрытий и геометрий.
Цветные металлы — алюминий, латунь, бронза, медь — отличаются высокой теплопроводностью и склонностью к налипанию на режущую кромку. Алюминиевые сплавы, особенно с высоким содержанием кремния, дополнительно обладают абразивным действием, а медь и латунь требуют острой кромки и полированных поверхностей, чтобы избежать наростообразования и обеспечить чистоту обработки.
Международный стандарт ISO классифицирует обрабатываемые материалы по группам:
P — стали (углеродистые, низко- и высоколегированные);
M — нержавеющие стали (ферритные, мартенситные, аустенитные и дуплексные);
K — чугуны;
S — жаропрочные сплавы, титан;
H — закаленные стали (HRC > 45);
N — цветные металлы: алюминий, латунь, медь, бронза и их сплавы.
У большинства современных пластин на упаковке или в маркировке прямо указана группа ISO, для которой они рекомендованы.
Вид токарной операции
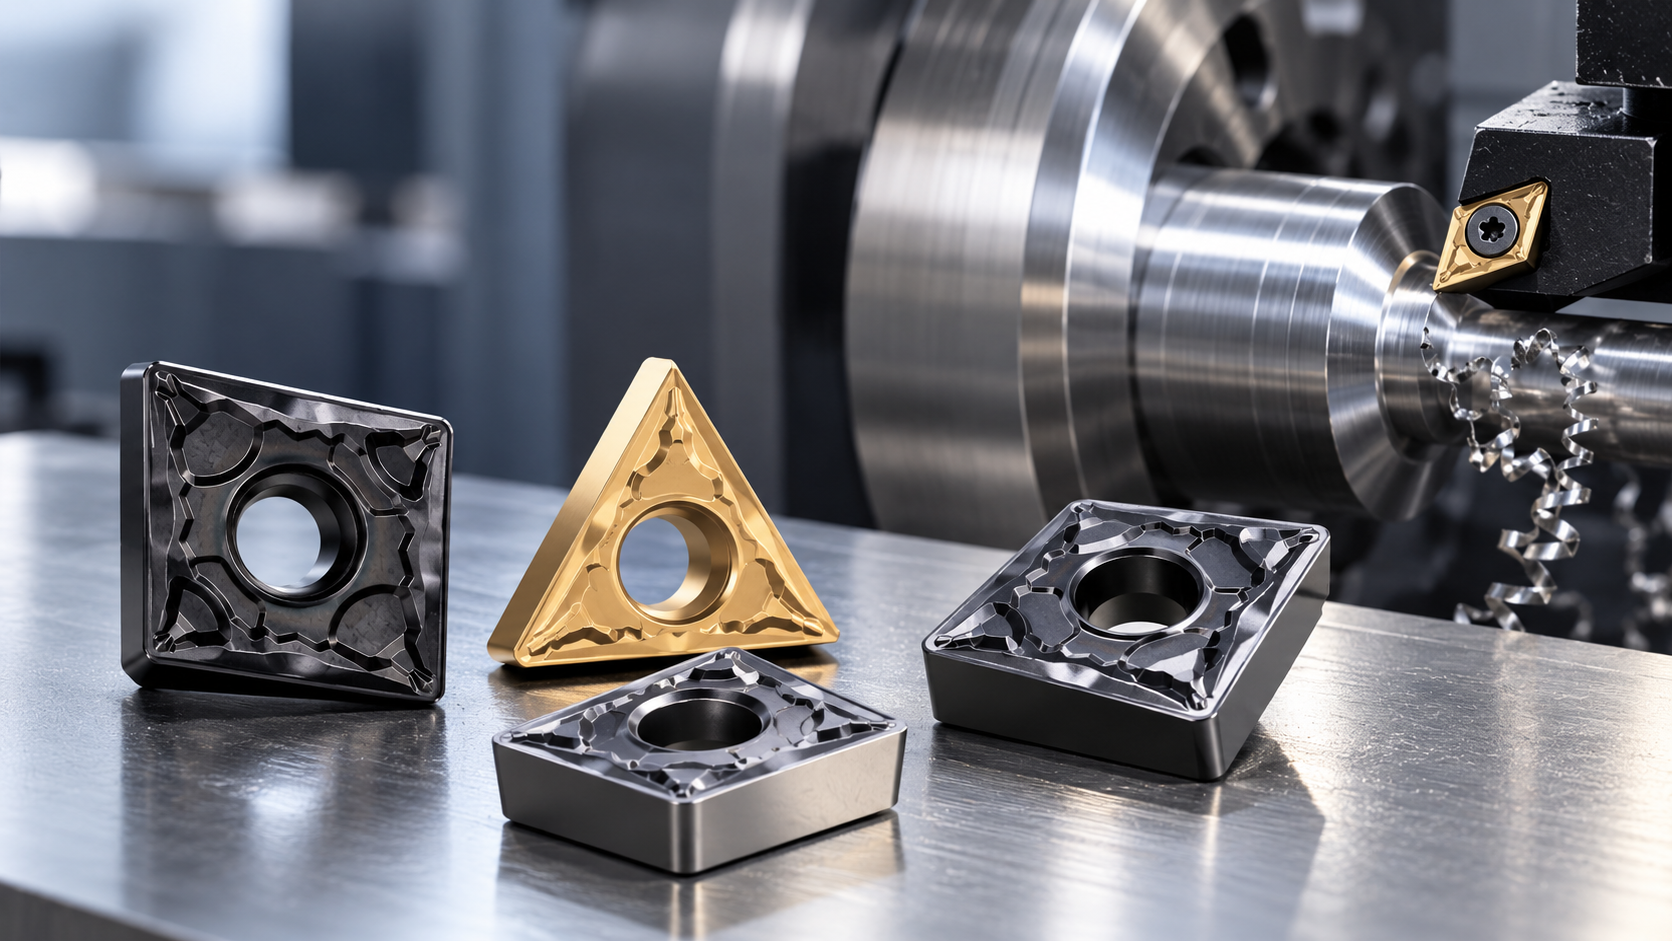
Точение наружных цилиндрических поверхностей, растачивание отверстий, подрезка торца, проточка канавок, отрезка, обработка конусов и фасонных поверхностей — для каждой операции важна геометрия токарной пластины. Универсальной формы нет. Например, ромбическая пластина с углом при вершине 80° (CNMG) применяется для наружного точения и подрезки торца, а треугольная (TCMT) хорошо подходит для расточки малых отверстий, где важен свободный выход инструмента.
Черновая, получистовая или чистовая обработка
Характер обработки напрямую диктует требования к пластине:
Черновая обработка — снятие большой толщины металла (глубина резания до 6–8 мм), высокие подачи, значительные нагрузки. Нужна прочная кромка, отрицательная геометрия, крупный радиус при вершине (R 0,8–2,4 мм) и сплав с высокой ударной вязкостью.
Получистовая обработка — средние режимы, баланс между производительностью и качеством. Глубина резания обычно составляет 1–3 мм, подача — 0,15–0,4 мм/об. Используются радиусы при вершине R 0,4–0,8 мм, геометрии, рассчитанные на средние нагрузки, и сплавы средней твердости, которые обеспечивают достаточную прочность кромки и приемлемую шероховатость поверхности.
Чистовая обработка — малые глубины резания (0,1–0,5 мм) и подачи, главное — точность размера и шероховатость. Требуется острая режущая кромка, положительная геометрия, малый радиус при вершине (R 0,2–0,4 мм) и покрытие, обеспечивающее низкий коэффициент трения.
Как выбрать форму токарной пластины
Форма пластины определяет ее прочность, количество доступных режущих кромок и применимость для конкретных операций. Ниже приведены основные формы с краткой характеристикой.
Форма (код ISO)
Угол при вершине
Особенности
A (параллелограмм)
85°
Прочная кромка, подходит для продольного точения и подрезки
B (параллелограмм)
82°
Форма позволяет располагать кромку под углом к оси детали
K (параллелограмм)
55°
Для профильной и копировальной обработки
T (треугольник)
60°
Острая вершина, хороший доступ в труднодоступные места, 3 режущие кромки
C (ромб 80°)
80°
Хороший баланс прочности и доступа к поверхности
D (ромб 55°)
55°
Позволяет работать под острыми углами к оси детали
E (ромб 75°)
75°
Более прочная вершина, чем у ромба D, при лучшем доступе к уступам, чем у ромба C. Применяется там, где нужно обработать уступ или контур
F (ромб 50°)
50°
Самый острый из ромбов после V, минимальная прочность, подходит для сложных контуров и обратных углов
M (ромб 86°)
86°
Прочная кромка, близка к квадрату по устойчивости. Применяется там, где нагрузки высокие, а стандартный квадрат не проходит по траектории или не обеспечивает нужного угла подхода
V (ромб 35°)
35°
Самый острый угол при вершине среди всех стандартных форм. Подходит для обработки сложных профилей, поднутрения, узких переходов и малых внутренних диаметров. При этом самая низкая прочность вершины, поэтому применяется только для чистовых и получистовых проходов при устойчивом резании
S (квадрат)
90°
Максимальная прочность кромки, устойчивость к ударам и большим нагрузкам, подходит для чернового точения
R (круг)
—
Наибольшая прочность, плавное врезание, но низкая точность
H (шестиугольник)
120°
6 режущих кромок, высокая экономичность, для простых операций без сложного доступа
L (прямоугольник)
90°
Неравносторонняя форма с прямыми углами, для торцевого точения и обработки уступов
O (восьмиугольник)
135°
Максимальное число кромок, тупой угол, только для простых поверхностей без сложного доступа
P (пятиугольник)
108°
Для тяжелых условий и торцевого точения
W (тригон)
80°
Дугообразные режущие кромки, прочнее треугольника T, для продольного и торцевого точения
Все указанные формы пластин предназначены как для наружной, так и для внутренней обработки. Форма подбирается на основании траектории движения инструмента — резца. Если инструменту требуется подход к поверхности под определенным углом, к детали с уступами или в труднодоступную зону, именно траектория диктует выбор формы пластины.
Как выбрать геометрию токарной пластины
Геометрия — это прежде всего углы и форма режущей части, которые определяют характер взаимодействия инструмента с заготовкой, силы резания и качество поверхности.
Положительная и отрицательная геометрия
Основное различие — значение заднего угла. У пластин с отрицательной геометрией задний угол равен нулю (код «N» в маркировке). У пластин с положительной геометрией задний угол больше нуля (коды «P», «F», «E» и др.).
Отрицательная геометрия (N)
Режущая кромка массивнее, прочнее.
Допускает работу с ударными нагрузками и прерывистым резанием.
Пластина может переворачиваться, давая больше режущих кромок (экономия).
Выше силы резания и тепловыделение.
Рекомендуется для черновой и получистовой обработки сталей, чугуна на мощных жестких станках.
Положительная геометрия (P, F, E)
Острая кромка, «легкое» резание.
Меньше сил резания, меньше нагрев, лучше качество поверхности.
Меньше прочность кромки — не подходит для ударных нагрузок.
Рекомендуется для чистовой обработки, расточки, работ с вязкими материалами (нержавейка, жаропрочные сплавы), а также для нежестких систем.
Выбор между положительной и отрицательной геометрией — это всегда компромисс между прочностью кромки и качеством обработки.
Как выбрать радиус при вершине
Радиус при вершине — один из важнейших геометрических параметров токарной пластины, определяющий баланс между прочностью режущей кромки и качеством обработанной поверхности. Чем крупнее радиус, тем равномернее распределяется нагрузка по режущей кромке, снижается интенсивность износа и возрастает стойкость инструмента.
Однако увеличение радиуса при вершине повышает радиальную составляющую силы резания, что при недостаточной жесткости системы может спровоцировать вибрации и ухудшить точность обработки. Поэтому выбор радиуса всегда зависит от режимов резания, жесткости станка и оснастки, а также от требуемой шероховатости поверхности.
Для чистовой и сверхчистовой обработки, где на первом месте точность размера и низкая шероховатость, применяют пластины с малым радиусом при вершине — 0,2 мм. Такая геометрия позволяет работать с минимальными подачами в диапазоне 0,05–0,15 мм/об, обеспечивая высокое качество поверхности. Однако следует учитывать, что острая кромка с малым радиусом более чувствительна к перегрузкам и изнашивается быстрее, поэтому ее применение оправдано только на чистовых проходах с небольшими глубинами резания и при условии стабильной, виброустойчивой системы.
Радиус 0,4 мм является наиболее востребованным для получистовой и чистовой обработки. Рекомендуемый диапазон подач для таких пластин — 0,08–0,30 мм/об. Это золотая середина: кромка уже достаточно прочная, чтобы выдерживать средние нагрузки, но при этом сохраняется возможность получать шероховатость в пределах Ra 1,6–3,2 мкм. Пластины с радиусом 0,4 мм часто выбирают для обработки сталей и нержавеющих сталей на универсальных токарных станках с умеренной жесткостью.
Для получистовых и черновых операций, где на первый план выходит производительность, используют пластины с радиусом при вершине 0,8 мм. Подача в этом случае может достигать 0,15–0,50 мм/об, что позволяет снимать значительные припуски за один проход. Крупный радиус хорошо демпфирует ударные нагрузки и продлевает стойкость инструмента при обработке поковок, литья и деталей с переменным сечением. Но здесь важно помнить: чем больше радиус, тем выше вероятность возникновения вибраций при недостаточной жесткости — особенно на длинных тонких деталях или при большом вылете резца.
В условиях тяжелого чернового точения, когда требуется снимать припуск до 6–8 мм за проход, применяют пластины с крупным радиусом при вершине — 1,2 мм. Рекомендуемые подачи при такой геометрии составляют 0,30–0,70 мм/об. Это позволяет работать с максимальной производительностью на мощных станках с жесткой системой СПИД (станок–приспособление–инструмент–деталь). Пластины с радиусом 1,2 мм отличаются повышенной прочностью режущей кромки, однако они менее пригодны для чистовых операций из-за повышенных радиальных сил и ухудшения шероховатости поверхности.
Как глубина резания и жесткость системы влияют на выбор
Глубина резания меняет стабильность процесса сильнее, чем принято считать. Увеличение глубины резания улучшает стружколомание, но усиливает вибрации, если жесткость системы недостаточна. Для нежесткой системы (длинный вылет резца, тонкая деталь, слабое крепление) следует уменьшать глубину резания, подачу и выбирать пластину с положительной геометрией и меньшим радиусом.
Если на станке возникают вибрации, проверьте:
слишком ли велик радиус при вершине для текущей жесткости;
не слишком ли «тупой» стружколом для выбранной подачи;
не превышена ли глубина резания.
Как выбрать сплав и покрытие токарной пластины
Материал, из которого изготовлена пластина, определяет, как долго она проработает при заданных режимах. Твердый сплав должен обеспечивать сочетание износостойкости и вязкости — чем тверже, тем выше износостойкость, но ниже ударная прочность.
Выбор марки твердого сплава
Наиболее распространены вольфрамо-кобальтовые (WC-Co) и титано-вольфрамо-кобальтовые (WC-TiC-Co) сплавы. По стандарту ISO сплавы токарных пластин маркируются по группам обрабатываемых материалов, а внутри каждой группы — по классам применения, которые обозначают область рационального использования сплава по условиям резания.
Группа P — сплавы для обработки сталей. Внутри группы классы применения распределяются так: P01–P10 — для работы с малыми сечениями среза и высокими скоростями резания; P20–P30 — для средних условий; P40–P50 — для тяжелых условий с ударными нагрузками и большими сечениями среза.
Группа M — сплавы для нержавеющих сталей. Классы применения M10–M20 — для условий с преобладанием требований к износостойкости, M30–M40 — для условий с ударными нагрузками и повышенной вязкостью.
Группа K — сплавы для обработки чугуна. Классы K01–K10 — для высоких скоростей и малых сечений, K20 — для средних условий, K30–K40 — для тяжелых условий с ударами.
Группа N — сплавы для цветных металлов и их сплавов (алюминий, латунь, бронза, медь). Обычно применяются пластины с острой полированной кромкой без покрытия или с тонким PVD-покрытием.
Группа S — сплавы для жаропрочных сплавов и титана. Работают при низких скоростях резания и требуют повышенной прочности кромки.
Группа H — сплавы для закаленных сталей (HRC > 45). Отличаются высокой твердостью и износостойкостью.
Важно понимать: цифра в маркировке сплава (P10, P20, M20, K20 и т. д.) указывает не на вид операции, а на класс применения по ISO. Выбор марки сплава зависит от режимов и конкретного материала. Чем выше номер в группе, тем больше вязкость и допускаются ударные нагрузки, но тем ниже износостойкость.
Как выбрать покрытие пластины
Большинство современных твердосплавных пластин имеют многослойные покрытия, которые снижают износ и повышают стойкость.
TiCN (карбонитрид титана) — тверже TiN, используется в многослойных покрытиях.
Al₂O₃ (оксид алюминия) — темное покрытие, работает как тепловой барьер, защищает сплав от высокотемпературного износа. Особенно эффективен для обработки сталей на высоких скоростях.
PVD-покрытия — наносятся при низких температурах, сохраняют остроту кромки, рекомендуются для нержавеющих и жаропрочных сплавов.
CVD-покрытия — более толстые, твердые, рекомендуются для обработки стали и чугуна на высоких скоростях.
Для черновой обработки сталей на мощных станках предпочтительны CVD-покрытия с толстым слоем Al₂O₃. Для чистовой и обработки вязких материалов — PVD-покрытия, сохраняющие острую кромку.
Как выбрать стружколом токарной пластины
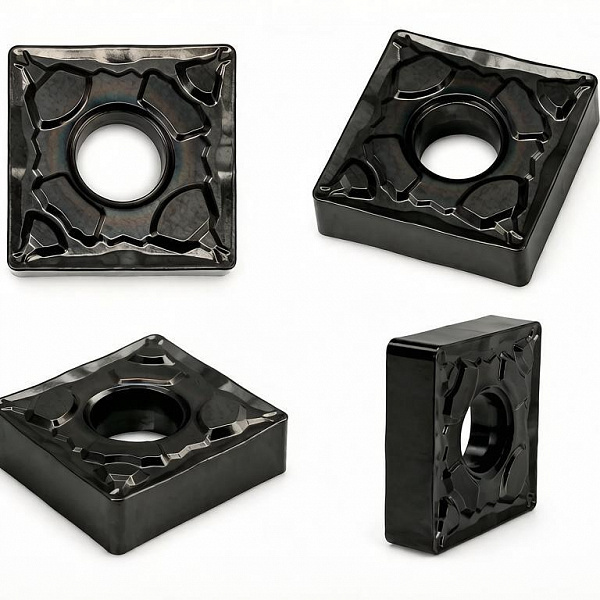
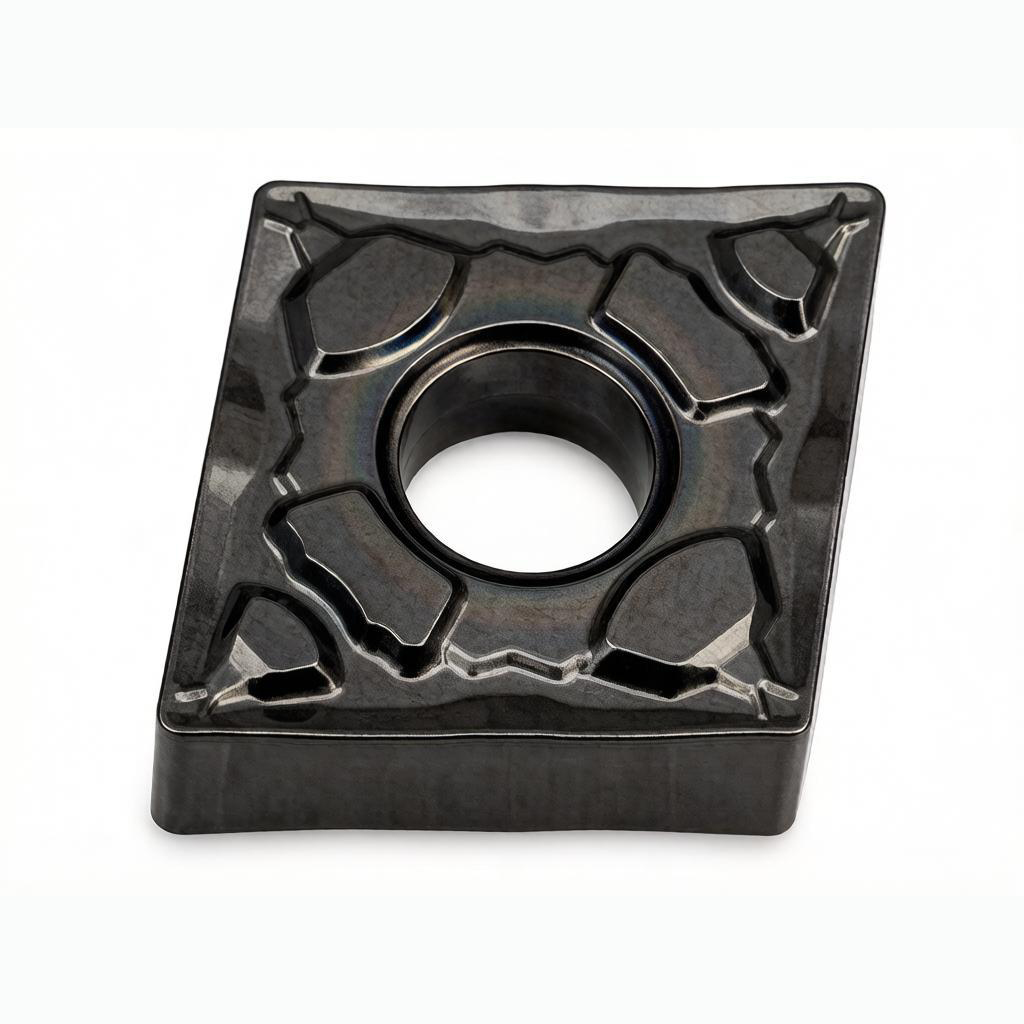
Стружколом — это форма углубления или выступа на передней поверхности пластины, которая управляет завивкой, дроблением и отводом стружки. Правильный стружколом обеспечивает стабильность процесса и безопасность работы.
Виды стружколомов токарных пластин для черновой, получистовой и чистовой обработки
Черновая обработка — глубокая канавка, широкий шаг стружколома. Стружка толстая, ее нужно дробить на короткие фрагменты. При больших глубинах и подачах стружколом работает активно.
Получистовая обработка — стружколом со средними параметрами канавки, рассчитанный на работу в переходном диапазоне подач и глубин.
Чистовая обработка — мелкая канавка, малый шаг. Стружка тонкая, при малых подачах она не ломается сама, поэтому стружколом должен обеспечивать отвод стружки без налипания.
Как связаны стружколом, подача и глубина резания
Это фундаментальная связь. Каждый стружколом спроектирован для работы в определенном диапазоне подач и глубин резания. Если подача слишком мала для данного стружколома, стружка не ломается (идет длинной лентой). Если подача слишком велика — возрастают нагрузки, возможны сколы. В каталогах производителей всегда указаны рекомендуемые окна режимов для каждого типа пластины.
Что делать, если стружка не ломается
Если стружка идет непрерывной лентой:
Увеличьте подачу (в пределах допустимого).
Проверьте, не слишком ли мал радиус при вершине.
Проверьте, соответствует ли стружколом текущим глубине и подаче.
Проверьте настройку СОЖ — недостаток охлаждения может мешать дроблению стружки.
Рассмотрите смену на стружколом с более «агрессивным» профилем для данного диапазона подач.
Как подобрать пластину под материал и вид обработки
В этой таблице собраны общие рекомендации по выбору пластины в зависимости от группы материала и характера обработки.
Материал (группа ISO)
Характер обработки
Рекомендуемая форма
Рекомендуемая геометрия
Класс применения по ISO
Стружколом
Сталь (P)
Черновая
S (квадрат), C (ромб 80°)
Отрицательная (N), R 0,8–2,4
P30–P40
Открытая канавка для больших подач
Сталь (P)
Чистовая
T (треугольник), C (ромб 80°), D (ромб 55°)
Положительная (P, F), R 0,2–0,4
P10–P15
Закрытая канавка, для малых подач
Нержавейка (M)
Получистовая
C (ромб 80°), D (ромб 55°)
Положительная, острая кромка с упрочняющей фаской
M20–M30
Специальный для нержавейки
Чугун (K)
Черновая
S (квадрат), C (ромб 80°)
Отрицательная (N), R 0,8–1,2
K20–K30
Для чугунной стружки (пылевидной)
Чугун (K)
Чистовая
C (ромб 80°), T (треугольник)
Положительная или отрицательная, R 0,4–0,8
K10
Специальный, для чистовой
Жаропрочные сплавы, титан (S)
Получистовая
C (ромб 80°), D (ромб 55°)
Положительная (P, F), с упрочняющей фаской
S20–S30
Канавка под средние подачи, с охлаждением
Цветные металлы (N)
Чистовая и получистовая
C (ромб 80°), D (ромб 55°), T (треугольник)
Положительная, острая полированная кромка
N10–N20
Канавка под малые и средние подачи
Пошаговый алгоритм выбора токарной пластины
Определите материал заготовки и его группу по ISO (P, M, K, S, H, N).
Укажите вид операции (наружное точение, расточка, подрезка, проточка, отрезка).
Выберите характер обработки — черновая, получистовая, чистовая.
Оцените жесткость системы (станок, вылет резца, крепление заготовки).
Выберите форму пластины, исходя из операции и требуемого угла в плане.
Выберите геометрию — положительную или отрицательную — и радиус при вершине в зависимости от режимов и жесткости.
Выберите марку сплава и покрытие по группе ISO и характеру обработки.
Выберите стружколом, который работает в вашем диапазоне подач и глубин.
Проверьте совместимость с державкой и откорректируйте режимы по рекомендациям производителя.
Типичные ошибки при выборе токарной пластины
Ошибка
Последствие
Как избежать
Универсальная пластина «на все»
Низкая производительность и стойкость на большинстве операций
Выбирайте пластину под конкретные условия
Слишком твердый сплав для прерывистого резания
Сколы и повреждение кромки
Выбирайте сплав с большей вязкостью (P30 вместо P10)
Слишком крупный радиус при вершине
Вибрации, плохая чистота поверхности
Уменьшите радиус для нежесткой системы
Стружколом не соответствует подаче
Стружка не ломается или перегружает кромку
Проверьте рекомендованный диапазон подач для стружколома
Неучет типа державки и крепления
Несовместимость, неточная установка
Проверьте маркировку пластины и тип державки
Игнорирование условий СОЖ
Перегрев, налипание, быстрый износ
Учитывайте тип и давление СОЖ в рекомендациях
Как понять, что пластина подобрана правильно
Правильно подобранная пластина проявляет себя предсказуемо:
Износ равномерный, постепенный, преимущественно по задней поверхности.
Стружка — дробленая или хорошо завитая, без длинных «лент».
Качество поверхности стабильно в пределах допуска.
Силы резания в норме, вибрации отсутствуют.
Стойкость (количество деталей или время работы до замены) соответствует расчетной или указанной производителем.
Если кромка повреждается или скалывается, одной из причин может быть слишком твердый сплав или недостаточно прочная для данных условий геометрия. Если пластина интенсивно изнашивается по задней поверхности, возможными причинами являются недостаточная износостойкость сплава или завышенная скорость резания. Главный признак правильного выбора — стабильность процесса от детали к детали.
Часто задаваемые вопросы
Какая форма токарной пластины самая универсальная?
Самой универсальной считается ромбическая пластина с углом при вершине 80° (код C). Она подходит для большинства операций наружного точения и подрезки торца, обеспечивая хороший баланс между прочностью и универсальностью. Однако для конкретных задач часто требуются другие формы.
В чем разница между положительной и отрицательной геометрией?
У отрицательной геометрии задний угол равен нулю — пластина прочнее и дает больше режущих кромок, но режет с большими силами. У положительной геометрии задний угол больше нуля — резание «легче», лучше качество, но кромка менее прочная. Отрицательную обычно берут для черновой обработки сталей и чугуна, положительную — для чистовой, расточки и вязких материалов.
Как выбрать радиус при вершине токарной пластины?
Радиус выбирают по подаче: чем выше подача, тем больше нужен радиус для распределения нагрузки. Для чистовых работ с подачей 0,05–0,15 мм/об берут R 0,2–0,4 мм, для черновых с подачей 0,3–0,7 мм/об — R 0,8–2,4 мм. Также радиус должен соответствовать жесткости системы.
Как подобрать стружколом под подачу и глубину резания?
В каталогах производителей указаны рабочие диапазоны для каждого стружколома. Главное правило: стружколом должен быть рассчитан на ваши фактические подачу и глубину. Если стружка не ломается — увеличьте подачу или смените стружколом на более «активный».
Какую пластину выбрать для чернового и чистового точения?
Для чернового точения — отрицательная геометрия, крупный радиус, прочный сплав, «открытый» стружколом. Для чистового — положительная геометрия, малый радиус, износостойкий сплав, «закрытый» стружколом для малых подач.
Можно ли использовать одну пластину для стали и нержавейки?
Как правило, нет. Сталь и нержавейка требуют разных геометрий и сплавов. Для нержавейки (группа M) нужны пластины с острой кромкой, положительной геометрией и сплавами с повышенной вязкостью. Универсальные пластины «P» на нержавейке работают плохо — быстро изнашиваются или дают низкое качество поверхности. Используйте пластины, рекомендованные для группы M.
Нужна помощь с подбором токарной пластины?
Специалисты бренда AST помогут подобрать форму, геометрию, сплав и стружколом под материал детали, тип операции и режимы обработки.
Перейдите в каталог, чтобы изучить доступные типоразмеры и характеристики токарных пластин.
Перейти в каталог пластин для точения →
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту