Режимы резания при фрезеровании: расчет скорости, оборотов, подачи и глубины резания
Содержание:
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту
Компания:
Ай Машин Технолоджи
Режимы резания при фрезеровании: расчет скорости, оборотов, подачи и глубины резания
05.10.2026
Фрезерование не терпит приблизительности. Один неверно назначенный параметр — и инструмент либо не отработает положенный ресурс, либо сломается на первом же проходе. Режим обработки складывается из нескольких взаимозависимых величин: окружной скорости кромки, частоты вращения шпинделя, подачи на зуб, минутного перемещения, вертикального и радиального съема. Меняя одну цифру, приходится пересматривать остальные. Задача технолога — найти сочетание, при котором станок выдает максимум по производительности, а фреза и шпиндель работают в допустимых пределах.
Основные параметры режима резания при фрезеровании
Режим фрезерования — это не одно число, а совокупность взаимосвязанных величин. К ним относятся окружная скорость режущей кромки Vc, частота вращения шпинделя n, подача на зуб fz, минутное перемещение инструмента Vf, вертикальный съем ap и радиальный съем ae.
Каждый параметр влияет на остальные: изменение одного требует пересчета других. Окружная скорость задается парой «материал заготовки — материал режущей части» и берется из нормативов или каталога инструментальной компании. Обороты выводятся из скорости и диаметра фрезы. Подача на зуб определяет силовую нагрузку на кромку. Минутное перемещение объединяет подачу на зуб, число зубьев и обороты. Вертикальный и радиальный съем формируют объем металла, снимаемого за проход, а от него напрямую зависят силы резания и потребная мощность привода.
От чего зависят режимы фрезерования
Материал и твердость заготовки
Обрабатываемость материала — отправная точка расчета режимов резания при фрезеровании. Алюминиевые сплавы допускают разгон кромки до 400–800 м/мин, конструкционная сталь укладывается в 150–250 м/мин, жаропрочные никелевые сплавы требуют снижения до 40–80 м/мин. С ростом твердости допустимая окружная скорость падает, а износ инструмента ускоряется.
Материал, диаметр и геометрия фрезы
Твердосплавный инструмент выдерживает скорость в 3–5 раз выше, чем быстрорежущий. Диаметр фрезы обратно влияет на обороты при фиксированной окружной скорости: крупная фреза вращается медленнее. Количество зубьев определяет распределение нагрузки между кромками и достижимую минутную подачу.
Вид операции и характер обработки
Черновой проход нацелен на снятие основного припуска: большие ap и ae при умеренной скорости. Чистовой — на точность и микрогеометрию: малые ap и ae. Для обработки уступов нередко выбирают схему с уменьшенным вертикальным съемом и увеличенным радиальным — так система работает стабильнее.
Жесткость системы и возможности станка
Связка «станок — приспособление — заготовка — инструмент» задает потолок режима. При недостаточной жесткости появляются вибрации, и приходится жертвовать подачей и глубиной. Мощность шпинделя ограничивает объем металла, снимаемый в единицу времени.
Скорость резания при фрезеровании
Как выбрать скорость резания
Окружную скорость подбирают по нормативным таблицам или рекомендациям изготовителя инструмента. Исходные данные — марка обрабатываемого материала, материал режущей части, тип прохода и требуемая стойкость. Скорость резания при фрезеровании измеряется в м/мин и на этапе выбора не зависит от диаметра фрезы.
Формула скорости резания при фрезеровании
Скорость резания при фрезеровании рассчитывают по эмпирической зависимости, в которой учтены свойства заготовки, геометрия инструмента и условия обработки:
V = (Cv · Dq) / (Tm · tx · Szy · Bu · zp) · Kv
где Cv — коэффициент для конкретной пары материалов; D — диаметр фрезы, мм; T — стойкость, мин; t — глубина резания, мм; Sz — подача на зуб, мм/зуб; B — ширина фрезерования, мм; z — число зубьев; Kv — поправка на реальные условия.
В цеховой практике чаще применяют упрощенный путь: берут табличную величину и умножают на коэффициенты, отражающие марку заготовки, состояние поверхности и требуемую стойкость.
Как рассчитать обороты шпинделя
Частота вращения шпинделя при фрезеровании вычисляется через окружную скорость и диаметр фрезы:
n = (1000 · V) / (π · D)
где V — скорость резания, м/мин; D — диаметр фрезы, мм; n — обороты, об/мин.
При V = 120 м/мин и D = 16 мм: n = (1000 · 120) / (3,14 · 16) = 2388 об/мин. Полученное значение сверяют со ступенями станка и принимают ближайшее меньшее. Применяется для станков с механической коробкой скоростей. На станках с ЧПУ ближайшую ступень определять не надо.
Как диаметр фрезы влияет на обороты
Связь обратная: при неизменной окружной скорости рост диаметра снижает потребные обороты. Фреза 8 мм на V = 120 м/мин требует 4775 об/мин, фреза 25 мм — 1528 об/мин. Станки с невысоким верхним пределом частоты вращения ограничивают применение мелкого инструмента. Если расчетные обороты превышают паспортные, снижают окружную скорость либо, если это допускает операция, берут фрезу большего диаметра.
Подача при фрезеровании
Подача на зуб, на оборот и минутная подача
Подача на зуб при фрезеровании fz — подача, приходящаяся на один зуб фрезы. Подача на оборот f — путь инструмента за один оборот шпинделя: f = fz · z.
Минутная подача Vf — перемещение инструмента за минуту:
Vf = fz · z · n
где Vf — минутная подача, мм/мин; fz — подача на зуб, мм/зуб; z — число зубьев; n — обороты, об/мин.
Как выбрать подачу на зуб
Подачу на зуб подбирают по таблицам для конкретной фрезы и материала. Ориентиры: алюминий — 0,05–0,20 мм/зуб, сталь — 0,05–0,15 мм/зуб, чугун — 0,08–0,15 мм/зуб, жаропрочные сплавы — 0,02–0,08 мм/зуб. Малые значения уместны для тонкого инструмента, чистовых проходов и нежестких систем. Большие — для черновой обработки прочной фрезой на жестком станке.
Формула расчета минутной подачи
Формула подачи на зуб при фрезеровании следует из выражения для минутной подачи:
fz = Vf / (z · n)
При программировании ЧПУ задают минутную подачу, а подачу на зуб считают для контроля нагрузки на кромку.
Истончение стружки при малом радиальном заглублении
Когда радиальный съем ae мал по сравнению с диаметром фрезы, реальная максимальная толщина стружки оказывается меньше подачи на зуб fz. Причина — геометрия врезания: зуб входит в материал с нулевой толщиной и набирает максимум лишь на дуге контакта. Чтобы компенсировать истончение, минутную подачу поднимают. Производители инструмента дают поправочные коэффициенты в зависимости от отношения ae/D. Если этот эффект не учитывать, производительность падает, а износ кромок растет.
Глубина и ширина резания при фрезеровании
Как выбрать глубину резания ap
Глубина резания при фрезеровании — слой, снимаемый вдоль оси фрезы за один проход. На черновых операциях ap доходит до 0,5–1,5 диаметра фрезы. На чистовых — 0,1–0,3 мм. Глубина фрезерования за один проход упирается в мощность привода, жесткость системы и прочность инструмента.
Как выбрать ширину фрезерования ae
Ширина фрезерования ae — радиальный съем. При черновой обработке ae составляет 50–80% диаметра фрезы, при чистовой — 5–15%. Для уступов применяют комбинацию: увеличенная ae при уменьшенной ap дает стабильный угол контакта.
Связь ap и ae с нагрузкой на инструмент
Производительность съема металла определяется произведением:
Q = ap · ae · Vf
где Q — объем металла, удаляемый за минуту, мм³/мин.
Рост ap или ae увеличивает нагрузку на зуб и потребную мощность. При ограниченной мощности шпинделя один из параметров снижают. Большая ap создает осевую нагрузку и требует высокой жесткости. Большая ae удлиняет дугу контакта и повышает температуру кромки.
Как рассчитать режимы резания при фрезеровании (алгоритм)
Проверить мощность и момент по возможностям привода.
При необходимости скорректировать параметры.
Пример расчета режима фрезерования
Обрабатывается конструкционная сталь фрезой D = 20 мм, z = 4, твердый сплав. Припуск: ap = 3 мм, ae = 12 мм. Материал допускает Vc = 180 м/мин, fz = 0,08 мм/зуб.
Обороты: n = 1000 · 180 / (3,14 · 20) = 2866 об/мин. По станку принимаем 2800 об/мин.
Важно: значения ориентировочные. Точные параметры зависят от типа фрезы, покрытия, жесткости системы и требований к стойкости.
Черновое и чистовое фрезерование: как меняются режимы
Значения ниже ориентировочные и корректируются по рекомендациям производителя конкретной фрезы.
Параметр
Черновая обработка
Чистовая обработка
Глубина ap
0,5–1,5·D
0,1–0,3 мм
Ширина ae
50–80% D
5–15% D
Подача fz
Средняя–верхняя часть рекомендуемого диапазона
Обычно ниже, чем при черновой обработке
Скорость Vc
Нижняя–средняя часть рекомендуемого диапазона
Средняя–верхняя часть рекомендуемого диапазона при малых ap и ae
Приоритет
Производительность
Точность и чистота
На чистовых проходах уменьшенные ap и ae снижают силы резания, что сокращает деформации системы и улучшает качество поверхности.
Как корректировать рассчитанные режимы на станке
Ограничения по оборотам, мощности и крутящему моменту шпинделя
Если расчетные обороты выше максимальных для станка, снижают окружную скорость или, если это допускает операция, увеличивают диаметр фрезы. Мощность привода проверяют по формуле:
N = (Pz · V) / 60000
где Pz — окружная сила резания, Н; V — скорость, м/мин. Если N превышает мощность двигателя, уменьшают ap, ae или Vc.
Большой вылет и недостаточная жесткость
Вылет инструмента из оправки усиливает изгибные деформации. При большом вылете подачу и глубину резания корректируют с учетом жесткости системы и рекомендаций производителя инструмента. Нежесткая заготовка требует уменьшения ae для снижения радиальных сил.
Биение фрезы и вибрации
Биение кромок создает неравномерную нагрузку: одна кромка снимает большую стружку, остальные работают вхолостую. При вибрациях корректируют подачу, глубину резания и частоту вращения шпинделя, одновременно проверяя жесткость системы и вылет инструмента.
Плохой отвод стружки и перегрев
Скопление стружки в зоне резания повышает температуру кромки и риск поломки. Для глубоких пазов уменьшают fz, применяют СОЖ или сжатый воздух. При фрезеровании титана и жаропрочных сплавов способ охлаждения и отвода стружки выбирают по рекомендациям производителя инструмента; в ряде операций применяется внутренняя подача СОЖ.
Как понять, что режим фрезерования выбран неправильно
Наименование
Вероятная причина
Корректировка
Сколы на кромках
Превышена подача на зуб
Снизить fz, проверить жесткость и условия резания
Ускоренный износ по задней поверхности
Превышена скорость резания
Снизить Vc, проверить марку инструмента и режим
Вибрация и шум
Недостаточная жесткость или резонанс
Уменьшить ap, ae или изменить n
Плохое качество поверхности
Большая подача или износ
Снизить fz, проверить инструмент
Перегрев кромки, налипание
Малая скорость или плохой отвод стружки
Увеличить Vc, улучшить охлаждение
Поломка фрезы
Превышена нагрузка
Уменьшить fz, ap, ae
Часто задаваемые вопросы
Можно ли применять один режим для разных материалов?
Нет. Каждая марка заготовки требует своей окружной скорости и подачи на зуб. Режим, подобранный для алюминия, при обработке стали может привести к ускоренному износу или поломке кромок.
Почему расчетные обороты приходится снижать по станку?
Паспортная частота вращения ограничена конструкцией привода. Если расчет дает 3200 об/мин, а станок выдает максимум 2500, режим корректируют под реальные возможности оборудования.
Что делать при появлении вибрации во время обработки?
Скорректировать подачу на зуб, радиальный съем ae или частоту вращения шпинделя для выхода из резонанса. Одновременно необходимо проверить жесткость системы и вылет инструмента.
Как влияет вылет фрезы на режим?
С увеличением вылета растут изгибные деформации. При большом вылете подачу и глубину резания уменьшают с учетом жесткости системы и рекомендаций производителя инструмента.
Нужно ли менять режим при переходе с черновой на чистовую обработку?
Да. На чистовых проходах уменьшают ap до 0,1–0,3 мм, ae — до 5–15% диаметра, а подачу на зуб обычно снижают относительно черновой обработки для обеспечения точности и чистоты поверхности.
Как проверить, что режим выбран правильно?
По состоянию стружки, стойкости кромок и качеству поверхности. Ровная стружка без налипания, равномерный износ по задней поверхности и отсутствие вибрации говорят о корректном режиме.
Нужна помощь с подбором концевой фрезы и режимов резания?
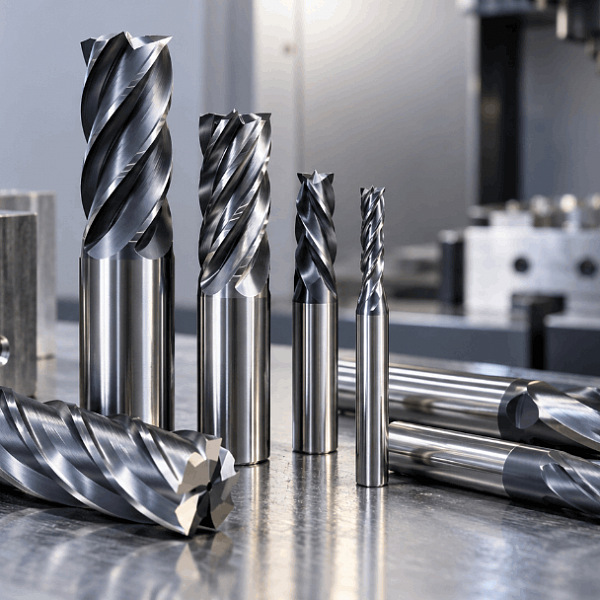
Специалисты бренда AST помогут подобрать концевую твердосплавную фрезу с учетом материала заготовки, типа операции, диаметра инструмента и условий обработки.
Перейдите в каталог, чтобы изучить доступные серии, диаметры, количество зубьев и геометрии концевых фрез.
Перейти в каталог концевых фрез →
Автор:
Жагров Олег Александрович
- ведущий инженер-технолог по инструменту